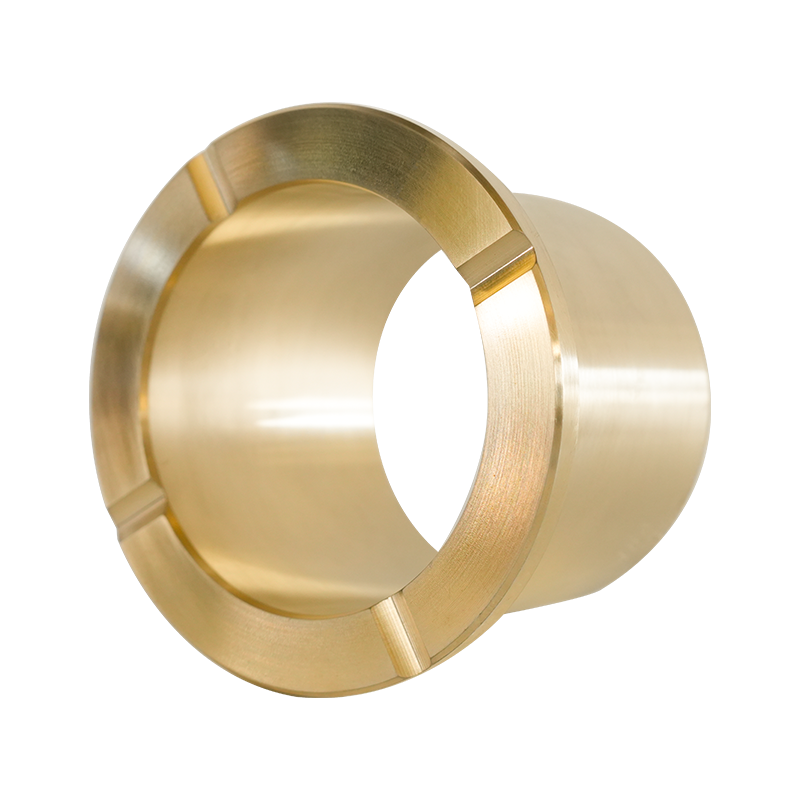
Hvordan velge riktig kobberbusk?
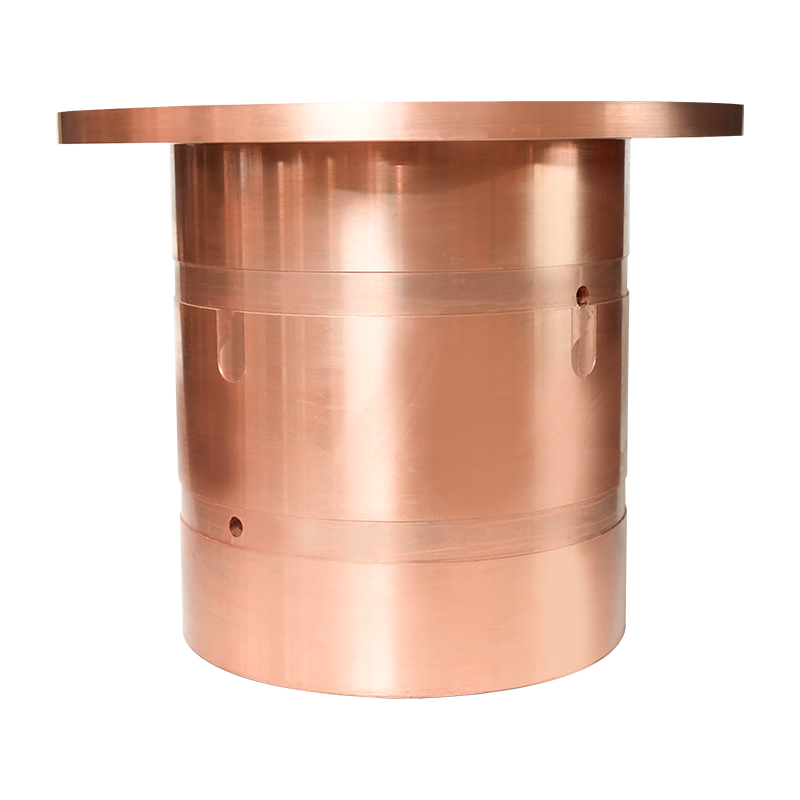
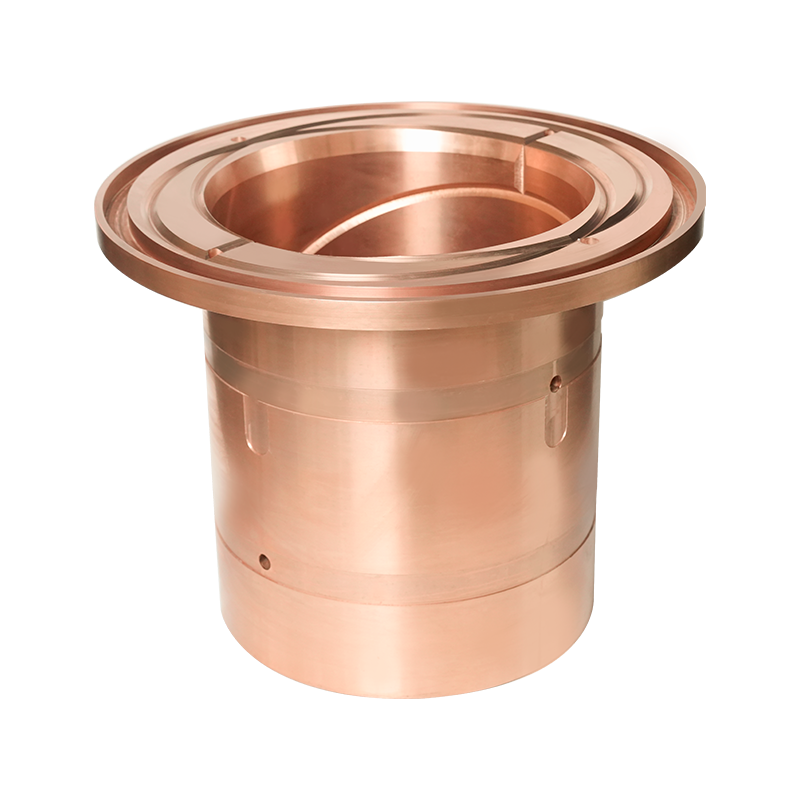
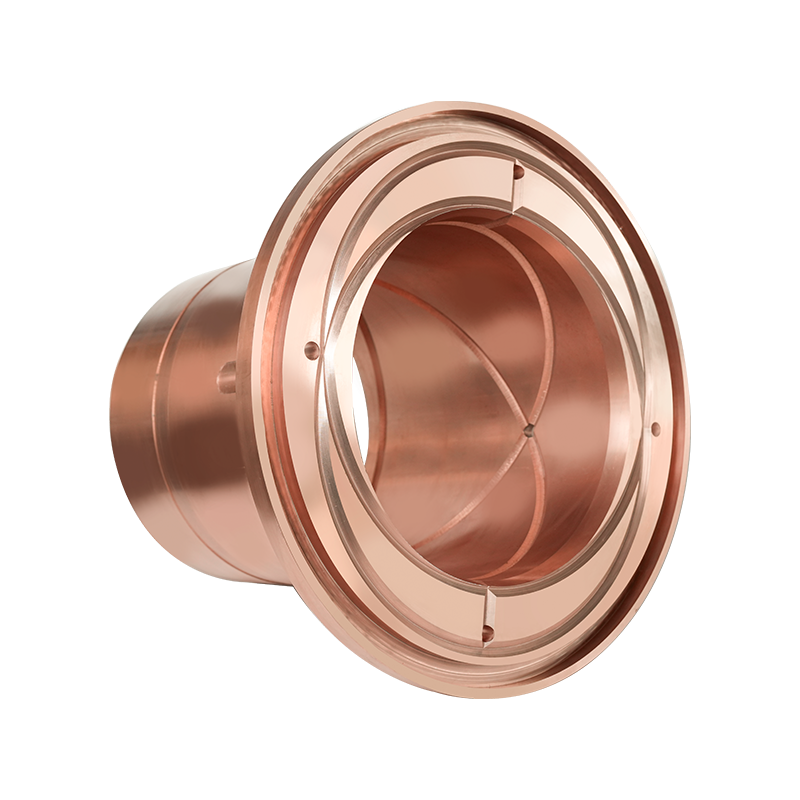
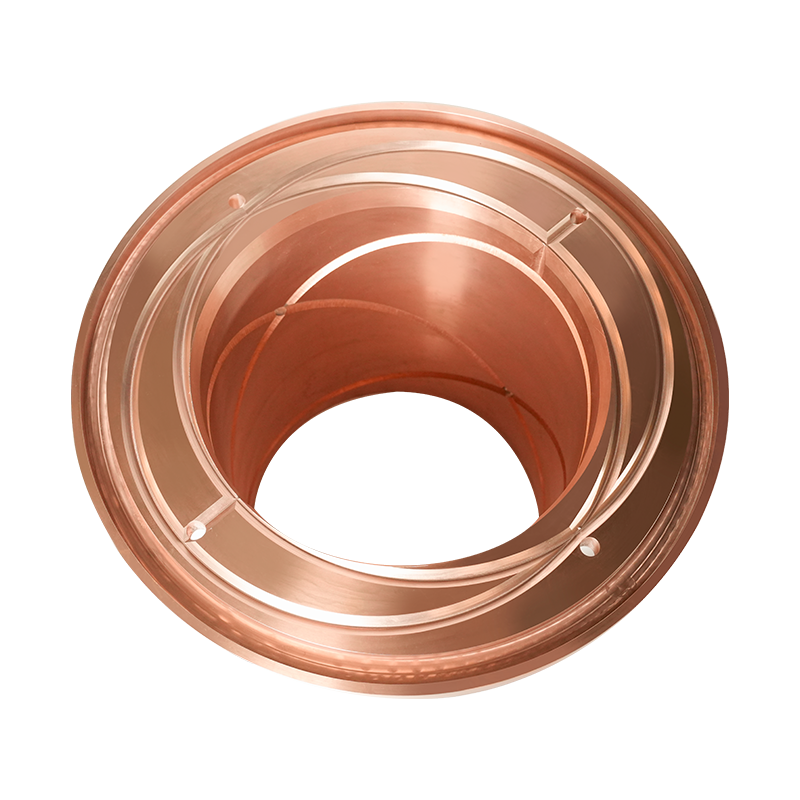
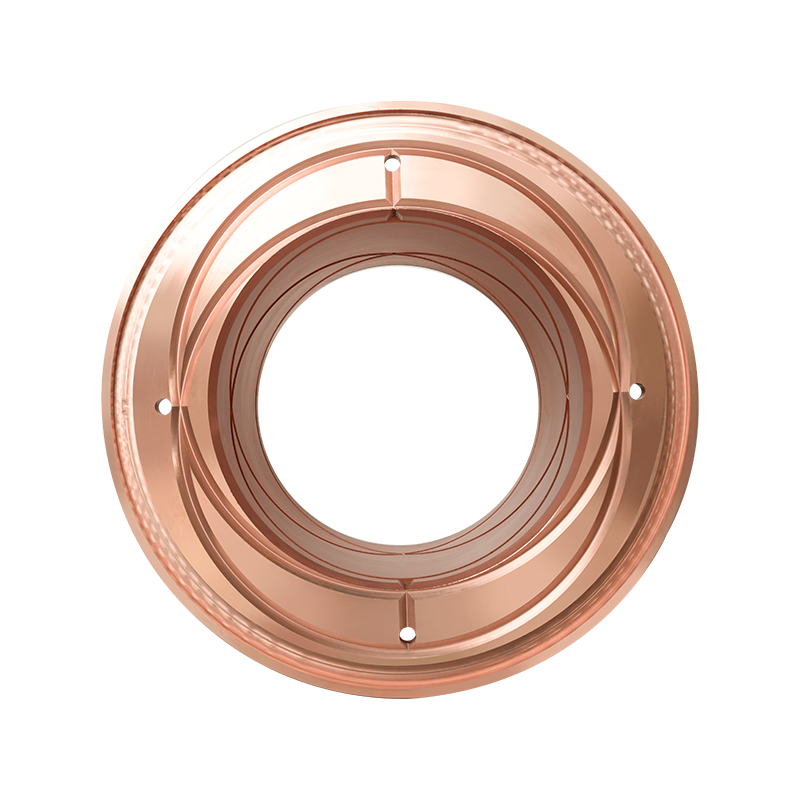
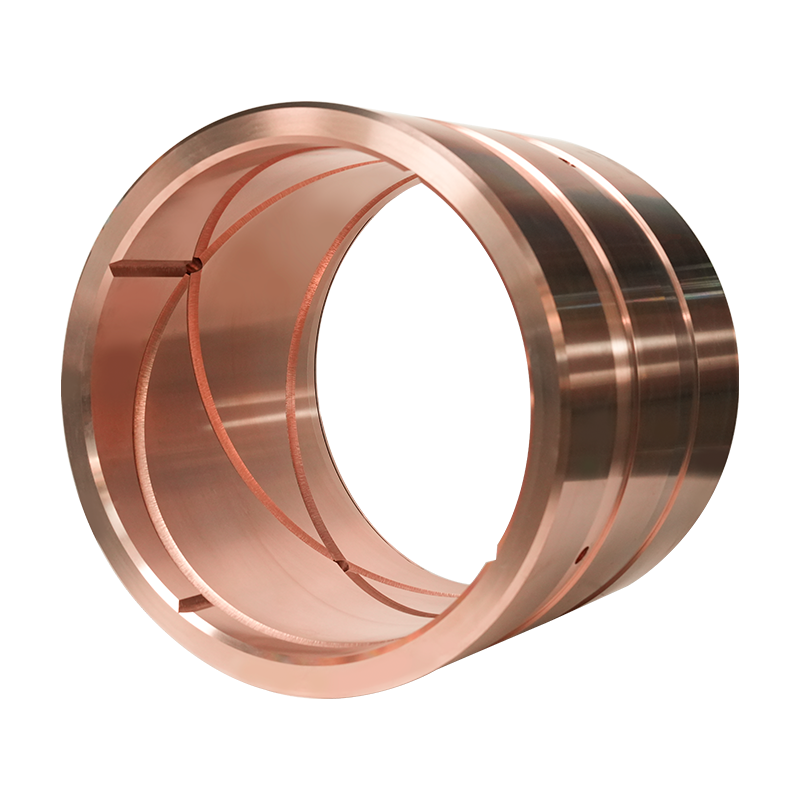
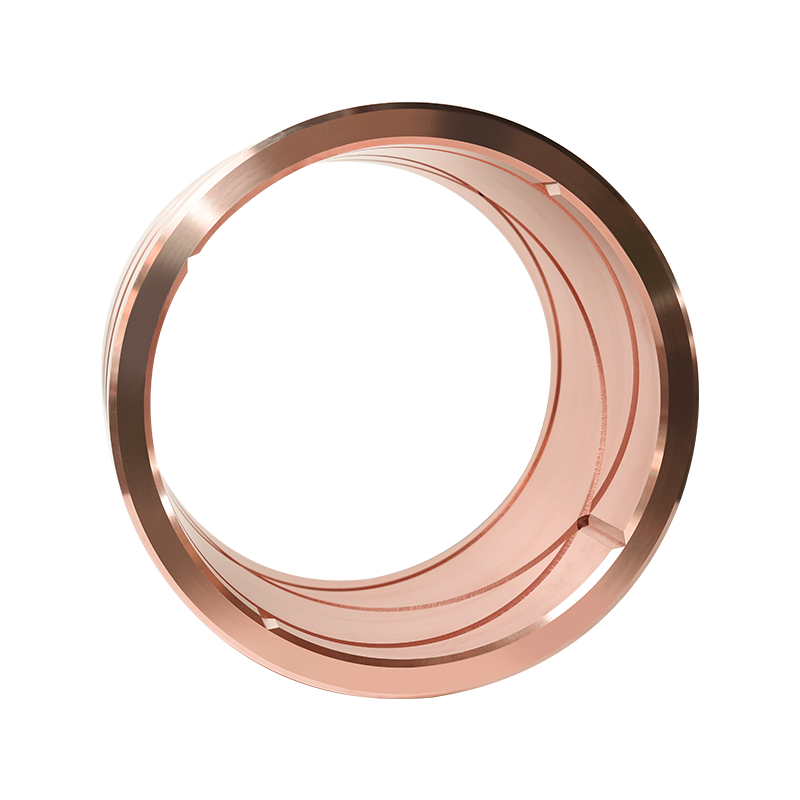
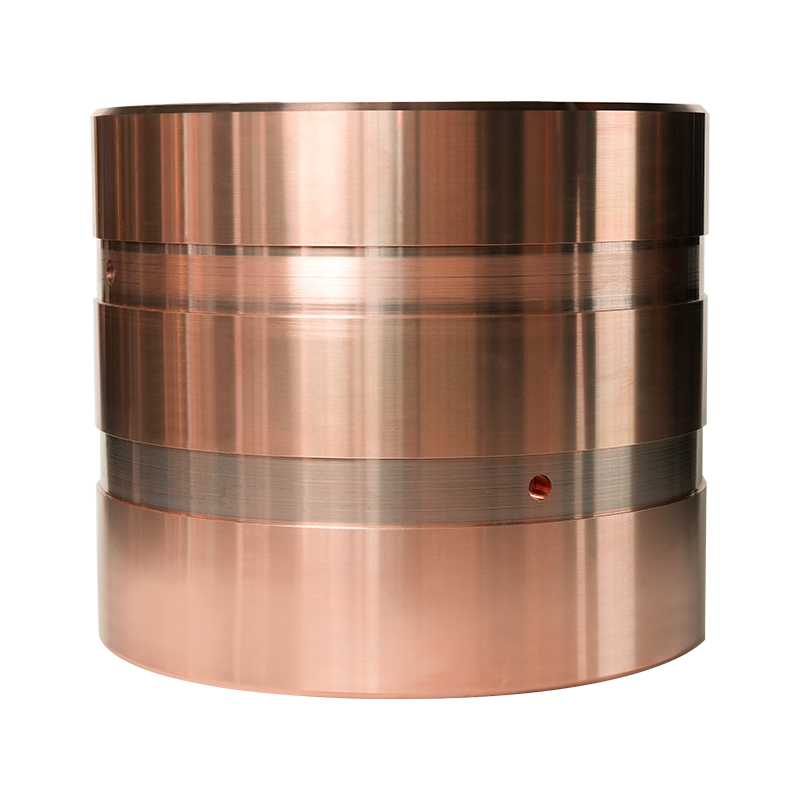
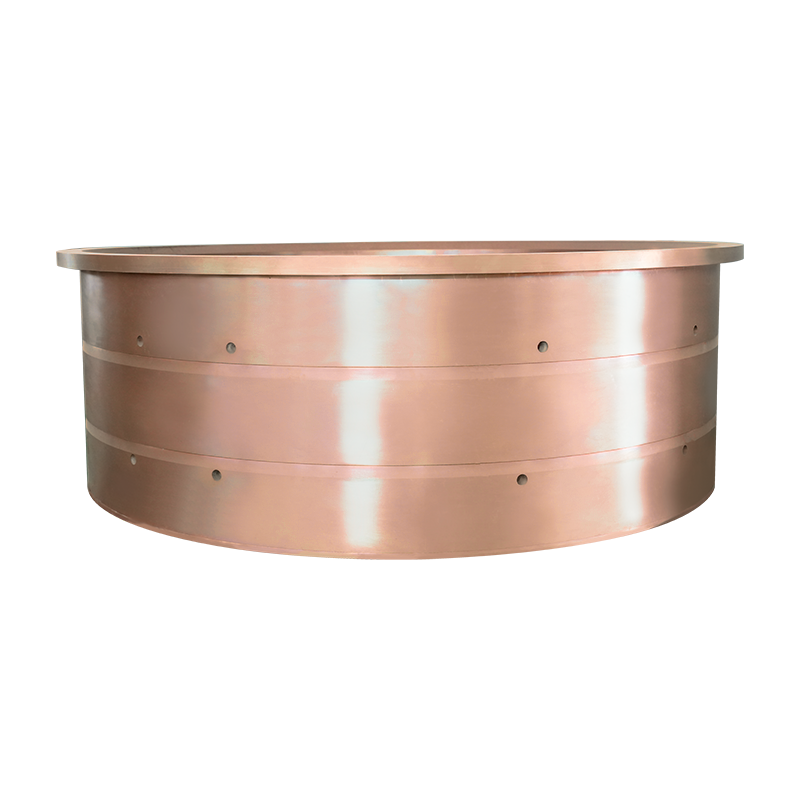
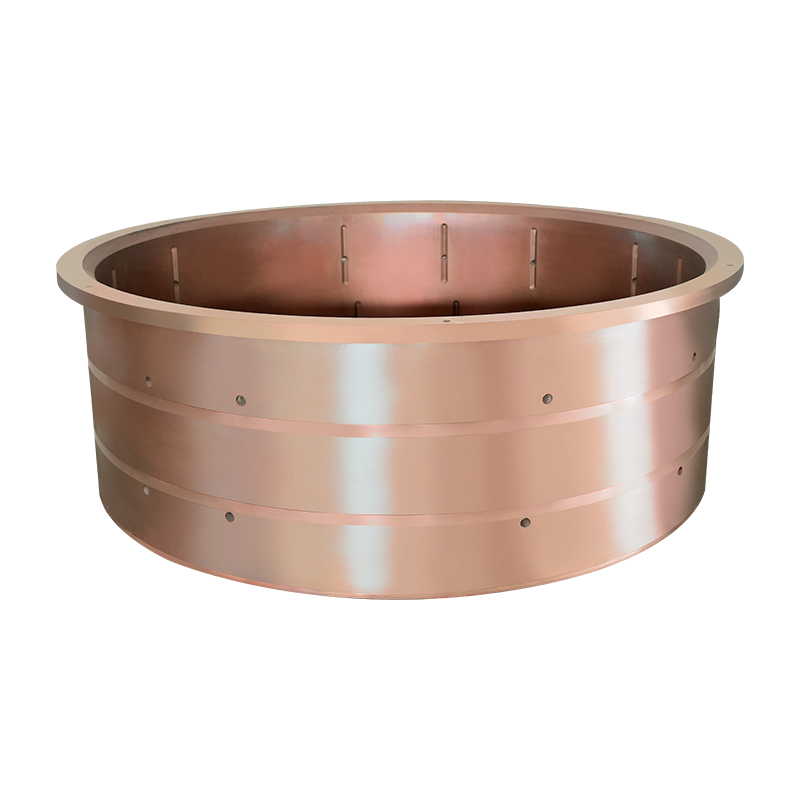
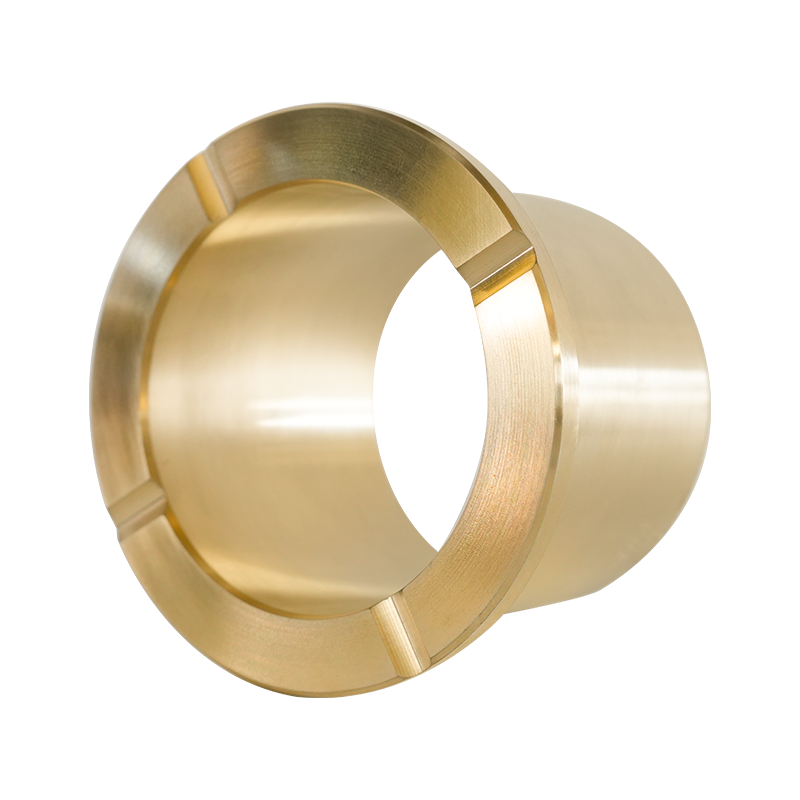
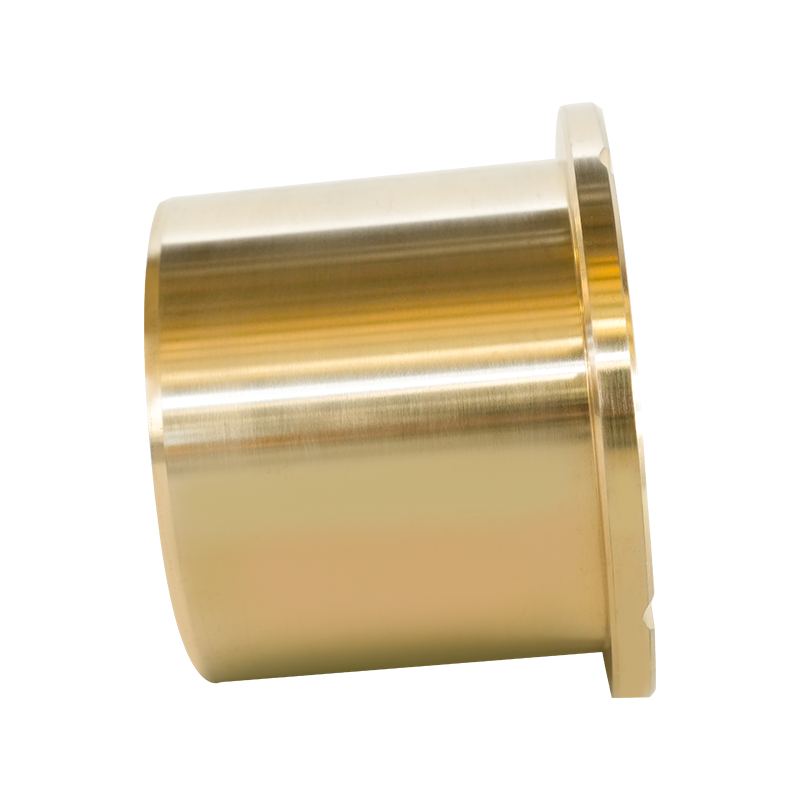
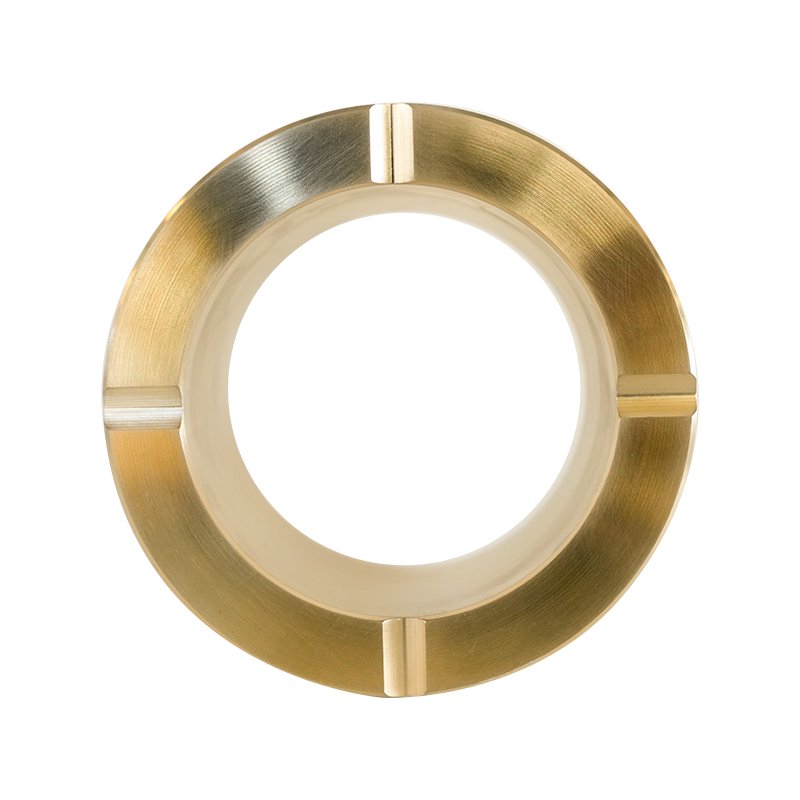
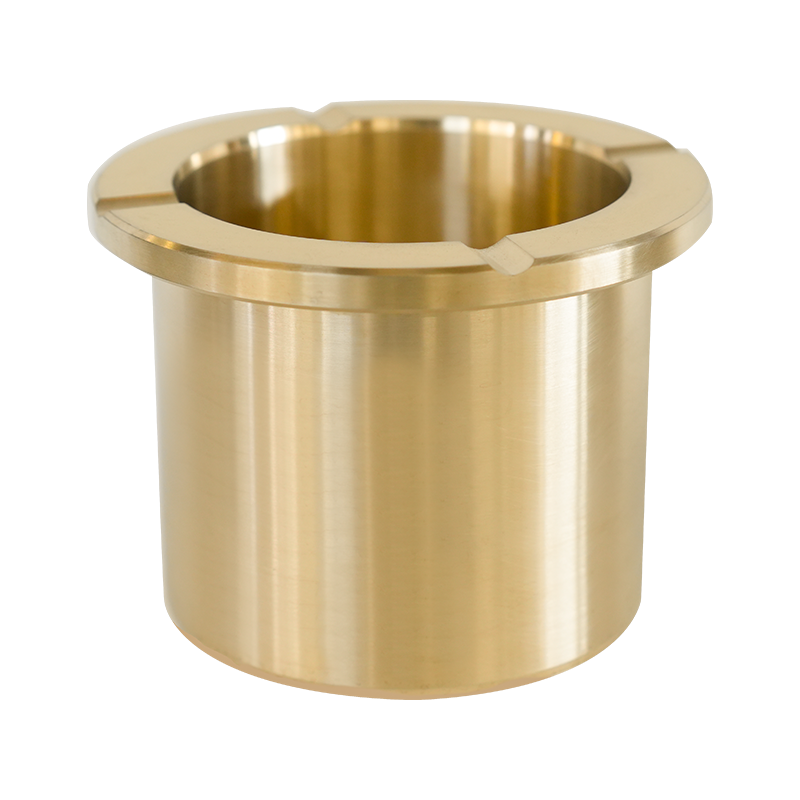
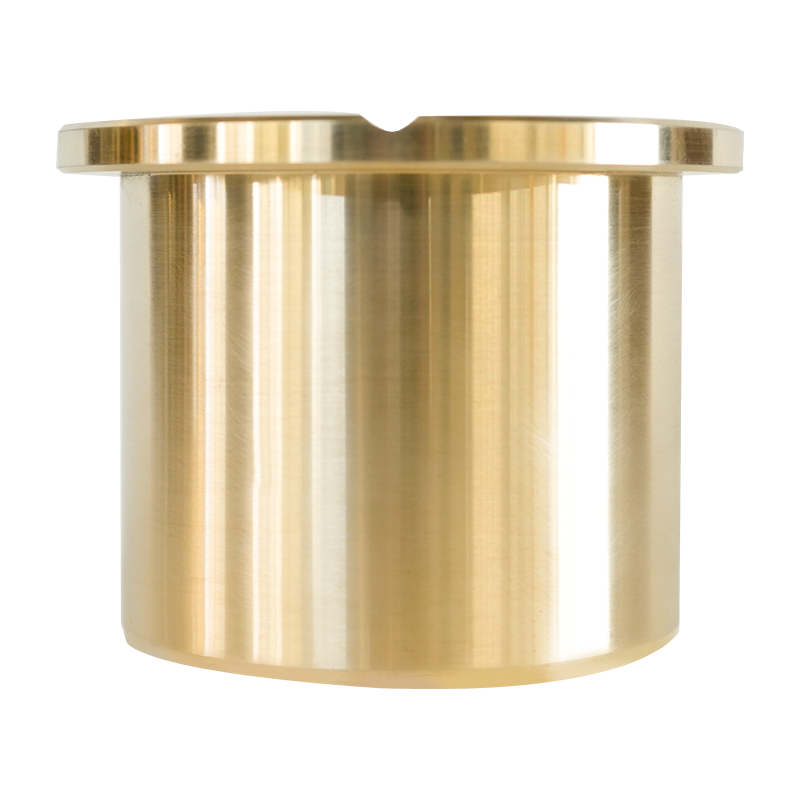
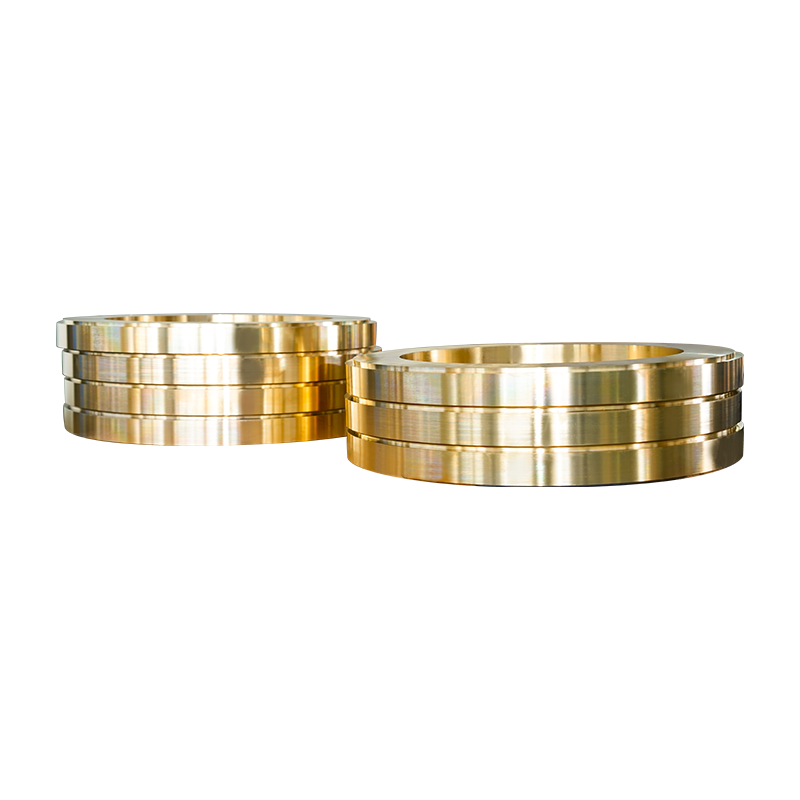
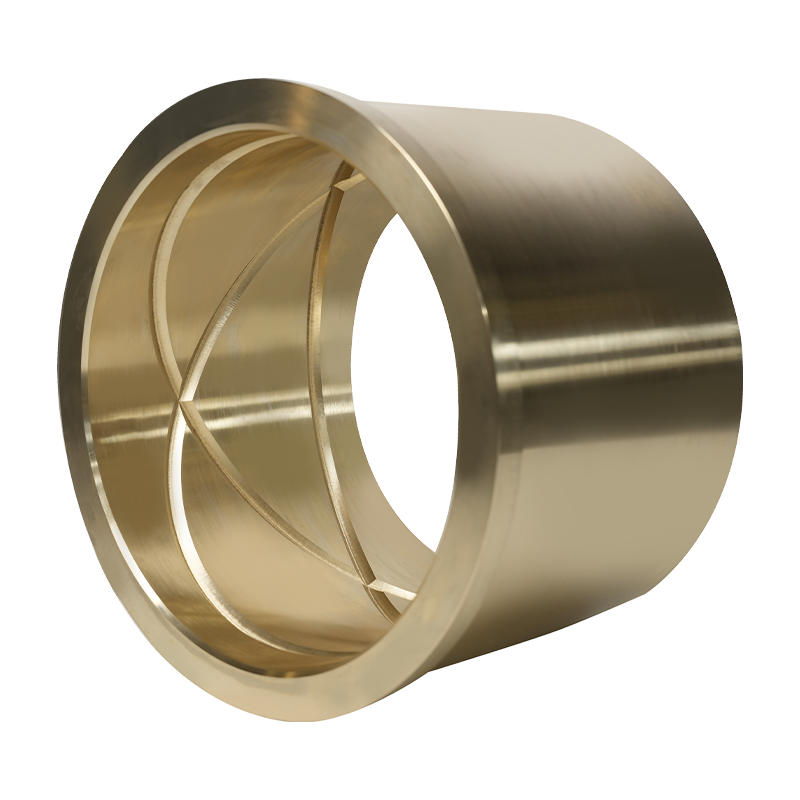
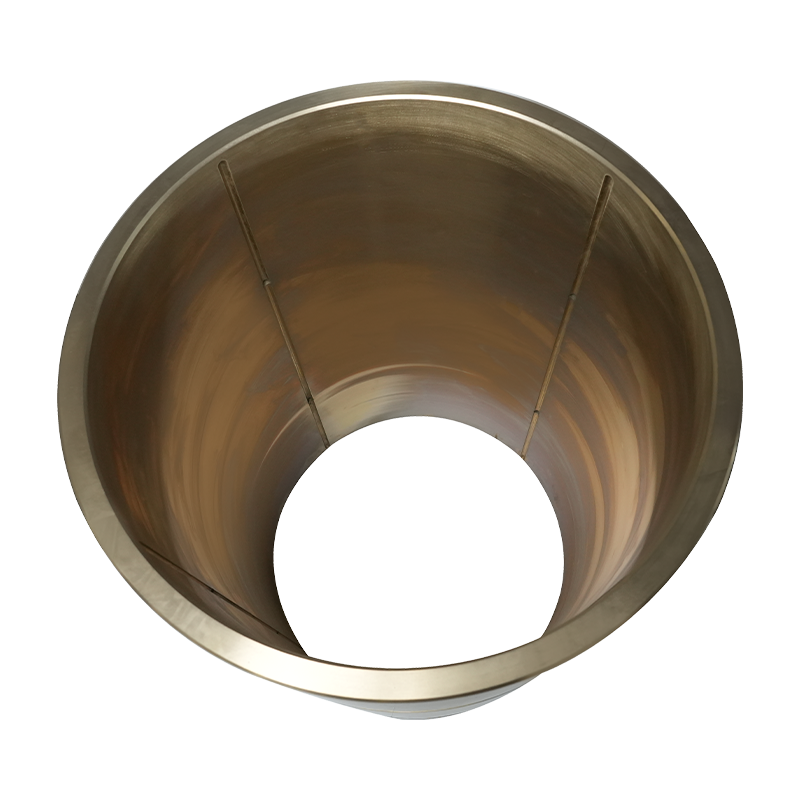
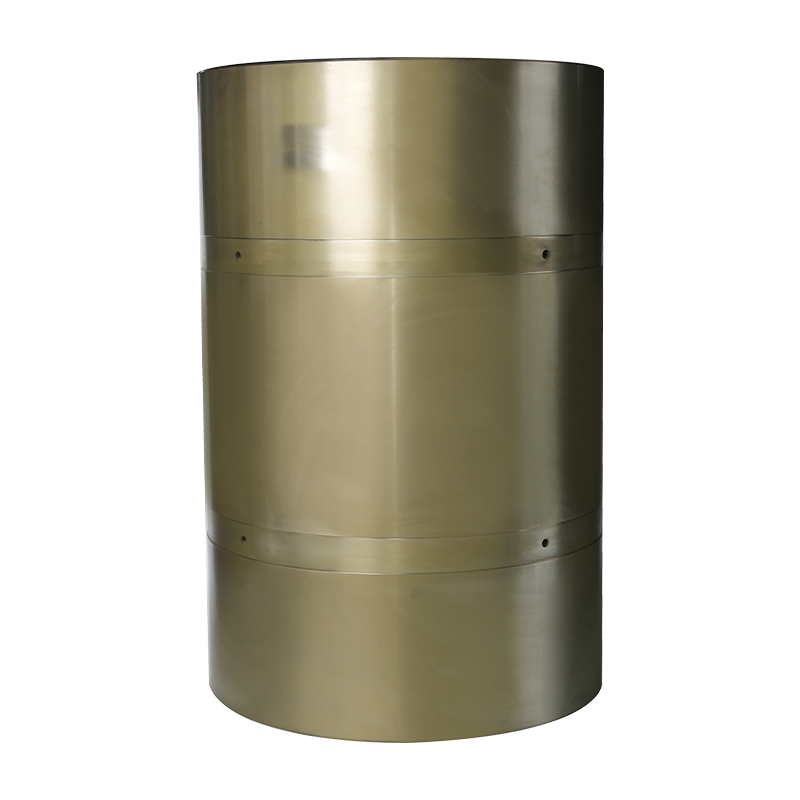
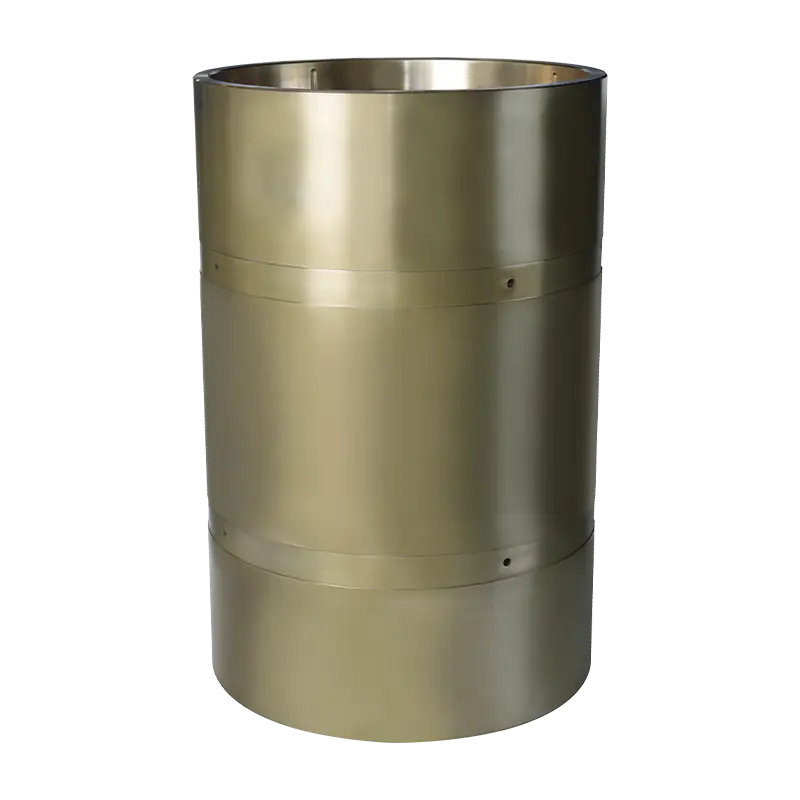
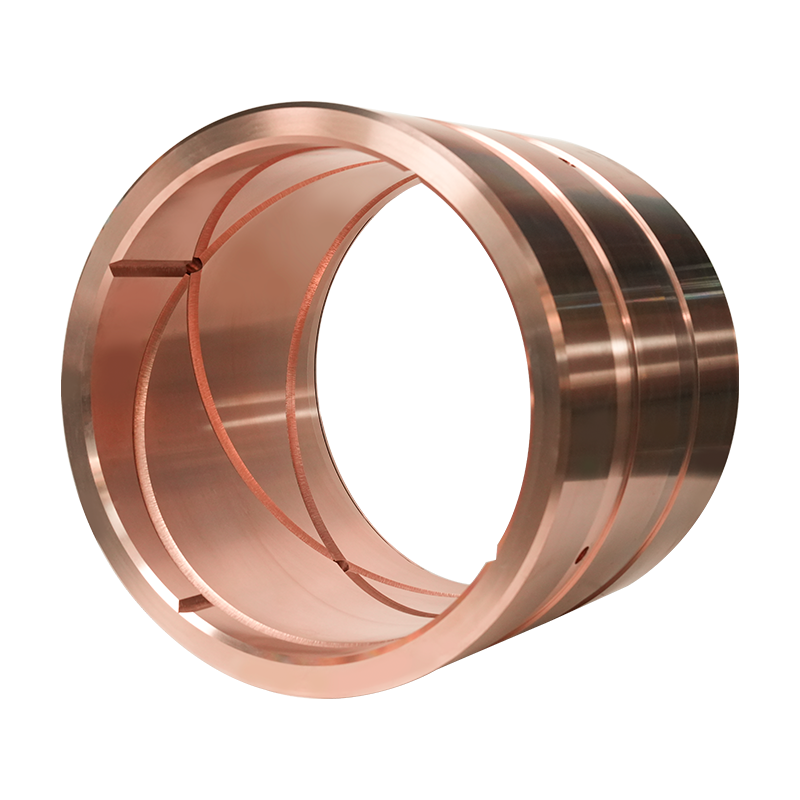
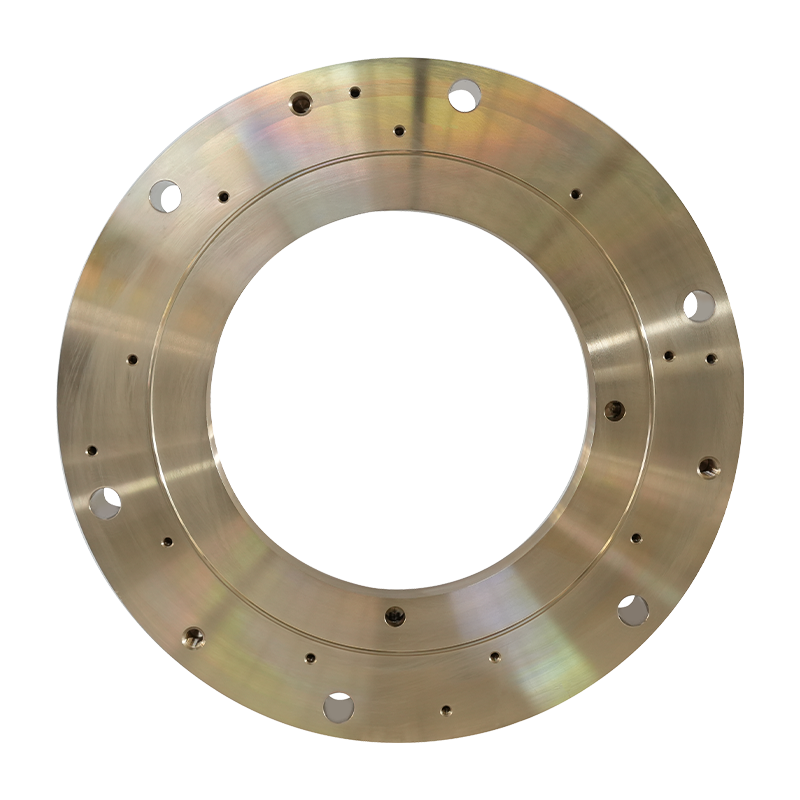
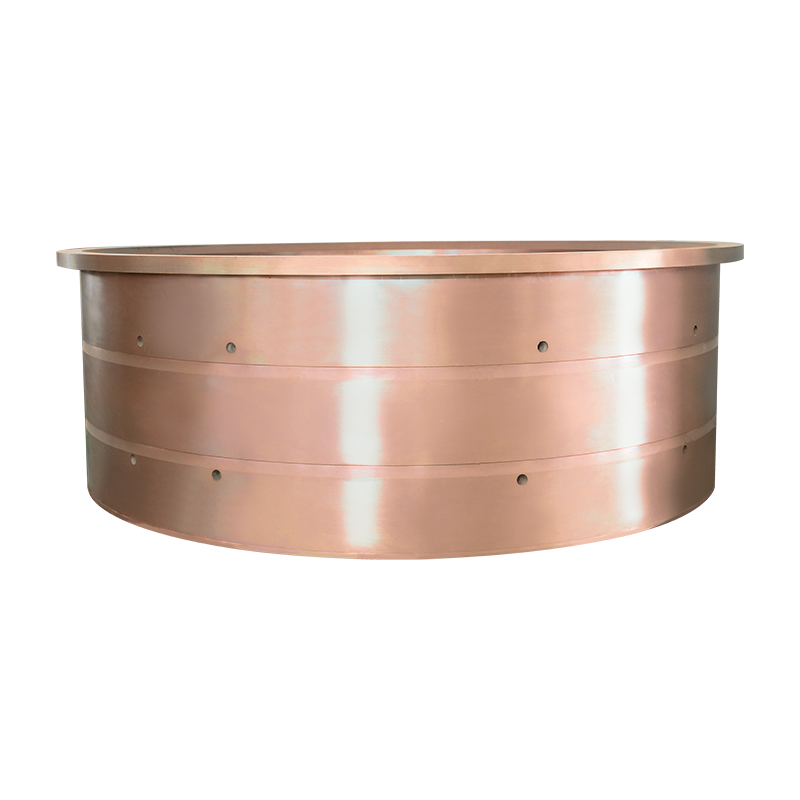
Kobberbusker , også kjent som glidelager eller hylselager, er kritiske komponenter i utallige industrielle systemer. Deres primære rolle er å redusere friksjon mellom bevegelige deler, støtte roterende aksler og absorbere slitasje. Å velge riktig kobberbøsning er avgjørende for å sikre maskinens levetid, driftseffektivitet og minimere kostbar nedetid.
1. Materialsammensetning: Grunnlaget for ytelse
Bronselegeringer: Det vanligste materialet for kobberbussapplikasjoner. Nøkkeltyper inkluderer:
Tinnbronse (f.eks. SAE 660 / C93200): Utmerket slitestyrke, god bearbeidbarhet og moderat korrosjonsbestandighet. Egnet for moderate belastninger og hastigheter i generelle industrielle applikasjoner (f.eks. gruveutstyrsgir).
Aluminiumsbronse (f.eks. C95400, C95500): Overlegen styrke, eksepsjonell korrosjonsbestandighet (spesielt mot sjøvann og kjemikalier) og gode sliteegenskaper. Ideell for krevende miljøer som marine fremdrifts- og tetningssystemer, offshore boreplattformer og høyt belastede applikasjoner i metallurgisk maskineri.
Blybronse (f.eks. SAE 48 / C94300): Tilbyr overlegen innstøpningsevne (fanger forurensninger) og tilpasningsevne, sammen med utmerkede anti-anfallsegenskaper under grensesmøringsforhold. Brukes ofte i olje- og gassutstyr.
Høy blyholdig tinnbronse (f.eks. SAE 64 / C93700): Kombinerer god slitestyrke med utmerket bearbeidbarhet og kompatibilitet under dårlig smøring. Vanlig i generelle maskiner.
Messinglegeringer (f.eks. CDA 360): Brukes først og fremst for applikasjoner med lav belastning og lav hastighet der kostnadene er en viktig faktor. Generelt dårligere i slitestyrke og styrke sammenlignet med bronse.
2. Dimensjonsnøyaktighet og toleranser
Nøyaktig indre diameter (ID), ytre diameter (OD) og lengde kan ikke forhandles for riktig passform og funksjon.
Tilpass kobberbøssingens dimensjoner nøye til husets boring og akselspesifikasjoner.
Overholdelse av anerkjente toleransestandarder (f.eks. ISO, ASTM) er avgjørende. Overdimensjonerte foringer kan forårsake husskader under installasjon, mens underdimensjonerte foringer fører til dårlig passform og for tidlig svikt.
3. Overflatefinish og geometri
En glatt indre boreoverflate minimerer friksjon og slitasje på akselen.
Konsistent veggtykkelse sikrer jevn lastfordeling og forhindrer lokaliserte belastningspunkter.
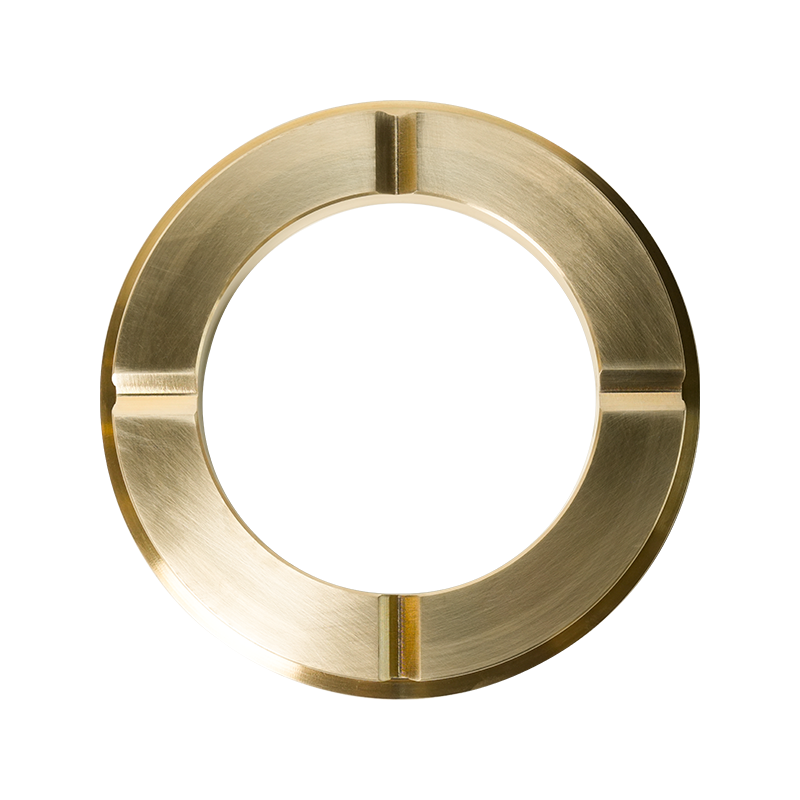
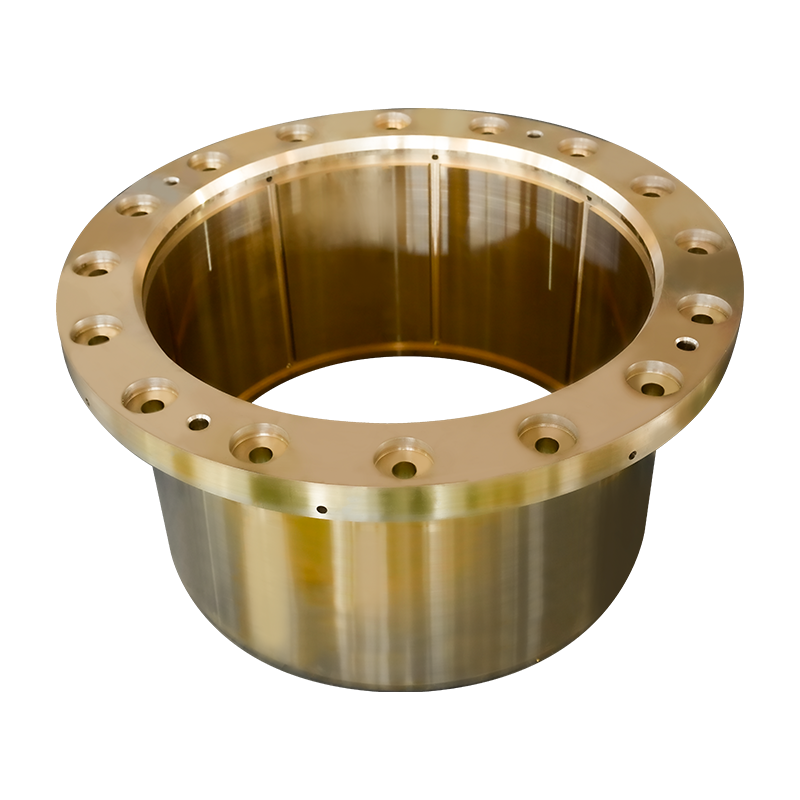
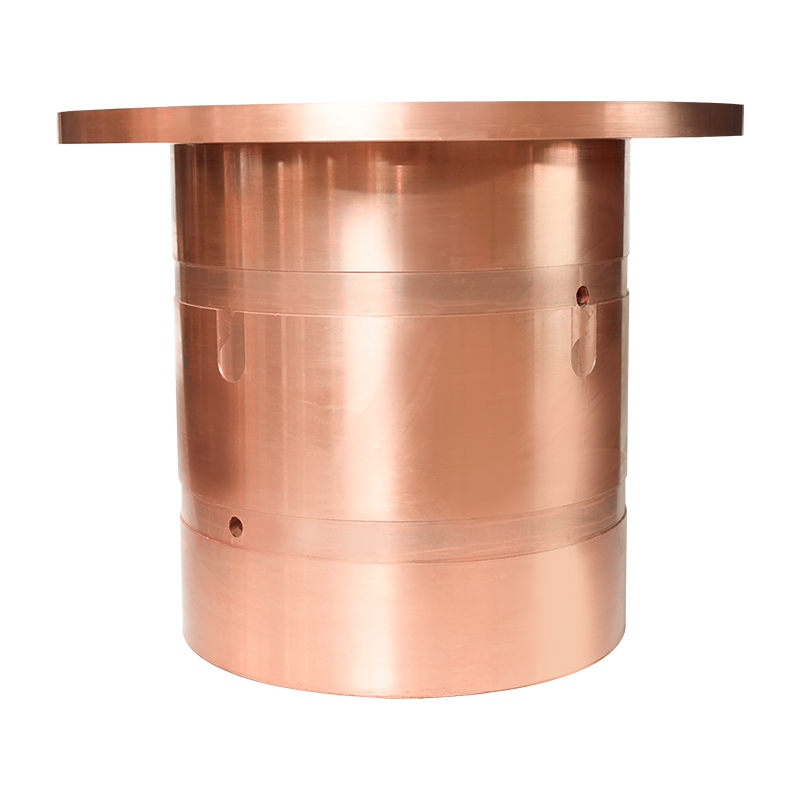
Egenskaper som smørespor (aksial, periferisk, spiral), oljehull, flenser eller trykkflater må spesifiseres basert på smøremetoden og kravene til aksial belastning for applikasjonen (vanlig i skipslåsløftesystemer).
4. Søknadsbetingelser: Definere kravene
Last (radial og aksial): Bestem statiske og dynamiske laster. Høyfaste legeringer som aluminiumsbronse er nødvendige for tunge belastninger.
Hastighet (RPM): Overflatehastighet påvirker varmeutvikling og smørebehov. Høyere hastigheter krever ofte tettere klaringer og pålitelig smøring.
Smøreregime: Vil smøringen være kontinuerlig, intermitterende eller på grensen? Selvsmørende kobberbøsninger (f.eks. oljeimpregnert sintret bronse) finnes, men har belastnings-/hastighetsbegrensninger sammenlignet med eksternt smurte massive bøssinger.
Driftsmiljø: Eksponering for fuktighet, saltspray, kjemikalier, slipestøv (vanlig i gruveutstyr) eller ekstreme temperaturer dikterer materialvalg. Aluminium Bronse utmerker seg i korrosive miljøer; Tin Bronse håndterer slipemidler godt.
Skaftmateriale og hardhet: Kompatibilitet mellom bøssing og skaftmateriale er avgjørende for å forhindre gnaging eller overdreven slitasje. Generelt bør skaftet være hardere enn busken.
5. Produksjonskvalitet og -standarder
Kilde Copper Bush-komponenter fra anerkjente produsenter som følger strenge kvalitetskontrollprosesser (f.eks. ISO 9001-sertifisert).
Materialsertifiseringer (f.eks. Mill Test Reports) som bekrefter kjemisk sammensetning og mekaniske egenskaper (hardhet, strekkstyrke) er avgjørende.
Se etter konsistens i støpe- eller smiingskvalitet, frihet fra porøsitet, inneslutninger eller sprekker. Presisjonsmaskinering er avgjørende for dimensjonsnøyaktighet og overflatefinish.
6. Leverandørkompetanse og støtte
Velg en leverandør med påviselig erfaring i din spesifikke industrisektor (f.eks. gruveutstyr, marin fremdrift, olje- og gassutstyr, offshoreplattformer, metallurgisk maskineri).
Tekniske støttefunksjoner for applikasjonsteknikk og råd om materialvalg er uvurderlige. Leverandører som Yangzhou Yifeng Copper Products Co., Ltd., som spesialiserer seg på high-end kobberlegeringer for krevende industrisektorer, eksemplifiserer typen teknisk partner som kan sikre optimal kobberbussytelse.
Sammendrag av utvelgelsesprosess:
Analyser applikasjon: Definer belastninger, hastigheter, miljø, smøring og akseldetaljer.
Prioriter materiale: Velg kobberlegeringen (typisk bronsetype) som best oppfyller ytelseskravene identifisert i trinn 1.
Spesifiser dimensjoner og funksjoner: Bestem nøyaktige størrelser (ID, OD, lengde), toleranser og nødvendige funksjoner (spor, hull, flenser).
Bekreft kvalitet: Sørg for at leverandøren gir materialsertifiseringer og overholder anerkjente kvalitetsstandarder.
Rådfør deg med eksperter: Utnytt den tekniske ekspertisen til spesialiserte produsenter for komplekse applikasjoner.