

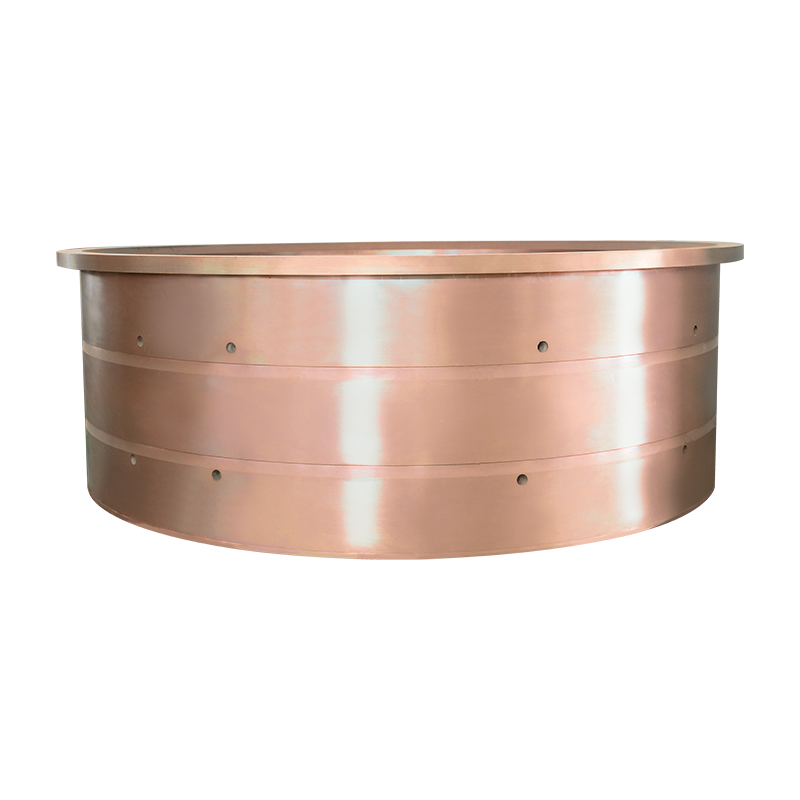
Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Hjem / Nyheter / Bransjenyheter / Bronseflenslager: Valg av legering, toleranser og installasjonsveiledning
Skipsfremdrifts- og tetningsanordning
Havboring og løfteutstyr for skipslåser
Gruveutstyr
Anleggsmaskiner
Olje og gass, metallurgisk utstyr
Et steinbruddsvedlikeholdsteam presser et 60 mm boret bronseflenslager inn i en transportørhodeskive, strammer husboltene og finner at flensen er sprukket i løpet av en måned. Bronsen var ikke det svake punktet. Husflaten bak flensen var verken flat eller kvadratisk i forhold til boringen, så aksialt drag fra akselen belastet en tynn støpt kant i stedet for hele flensflaten.
Denne feilrekkefølgen forklarer hvordan bronseflenslager bør velges. Legeringen setter taket på belastning, hastighet og korrosjonsbestandighet. Flensgeometrien, presspasningen og løpeklaringen avgjør om du noen gang når det taket. Et flenslager i tinnbronse med riktig passform vil vare lenger enn et bronselager i aluminium med en skrånende skulder, hver gang.
Et bronseflenslager er en sylindrisk hylse med en integrert radiell flens i den ene enden. Hylsen bærer den radielle belastningen. Flensen utfører tre separate jobber som ofte er uskarpe sammen under spesifikasjonen.
Det flensen ikke er er et trykklager. Kontinuerlige aksiale belastninger over omtrent 10 til 15 prosent av den radielle karakteren trenger vanligvis en separat skyveskive eller et rulleelementarrangement.
| Hensyn | Vanlig bronsehylse | Bronselager med flens |
|---|---|---|
| Aksial retensjon | Holdering, skulder eller endestykke er nødvendig | Holdes av flensen mot husets overflate |
| Aksial skyvekapasitet | Minimal, satt kun av endeflatene | Moderat, satt av flenstykkelse og seteplanhet |
| Maskinering av hus | Boring pluss holdespor | Boring pluss flat, firkantet anslagsflate |
| Innføringsdybdekontroll | Målt under pressing | Sett av flensen i én omgang |
| Typisk bruk | Innkapslede pivoter, tomgangsruller | Transportbånd, rorstammer, knuseeksentrikker, koblingsledd |
De fleste svikt i bronseflenslager skyldtes myk bronse som sporer tilbake til feil legeringsfamilie for miljøet i stedet for en dårlig støping. Fire familier dekker det store flertallet av bestillinger av industrielle flenslager, og hver av dem svikter på en annen måte.
| Legering familie | Hardhet og belastning | Korrosjon og temperatur | Best passform | Se opp for |
|---|---|---|---|---|
| Blyholdig tinnbronse (SAE 660 / C93200) | 60-80 HB, moderat belastning | Moderat korrosjon, god til ca 230 C | Generelle maskiner, transportører, pumper | Blyinnholdet begrenser drikkevann og enkelte regulerte produkter |
| Høy blytinn bronse (C93600 type) | 55-70 HB, lavere styrke | Ligner på SAE 660 | Lett belastning, enkel maskinering, innbyggingsmuligheter | Laveste tretthetsstyrke i familien |
| Aluminiumsbronse (C95400, C95500, C95200) | 150-200 HB, høy styrke | Utmerket sjøvanns- og kavitasjonsmotstand | Marine ror, mineralhåndtering, høyt sjokk | Maskiner sakte, legger inn rusk dårlig, trenger justering |
| Manganbronse (C86300) | 180-220 HB, meget høy styrke | Grei korrosjon, god ved høy belastning | Kraftige skyveflater, snekkegirfelger | Dårlig verdi for lette pivoter |
| Messing (C36000, C46400) | 80-120 HB, lav til moderat belastning | Avsinkingsrisiko i sjøvann | Lette pivoter, ferskvann, lav pris | Styrken synker raskt med temperaturen |
| Selvsmørende bronse (grafittproppet eller oljeimpregnert) | Lavere PV-grense enn solid bronse | Avhenger av pluggmateriale | Eksterne, varme eller utilgjengelige posisjoner | Ikke for høy hastighet eller kraftig støt |
To praktiske punkter følger. Blyholdig tinnbronse er fortsatt standard for generelle maskiner fordi det maskinerer rent, legger inn grus og tåler marginal smøring. Aluminiumsbronse koster mer og maskiner tregere, men i saltspray eller støtbelastet eksentrisk posisjon kan den overleve tre tinnbronseutskiftninger, forutsatt at smøringen er ren og akselen er justert.
Legeringsbeslutningen tas vanligvis per delsystem, ikke per maskin. Det samme fartøyet eller knuseren kan kjøre aluminiumsbronse ved et tungt lastet ror eller eksentrisk posisjon og tinnbronse ved lavere lasttapper. Det er lettere å finne den blandede stykklisten når en leverandør organiserer den kobberbøsningsområde etter legeringsfamilie først og etter bruk etterpå, fordi det er den rekkefølgen valget faktisk gjøres i.
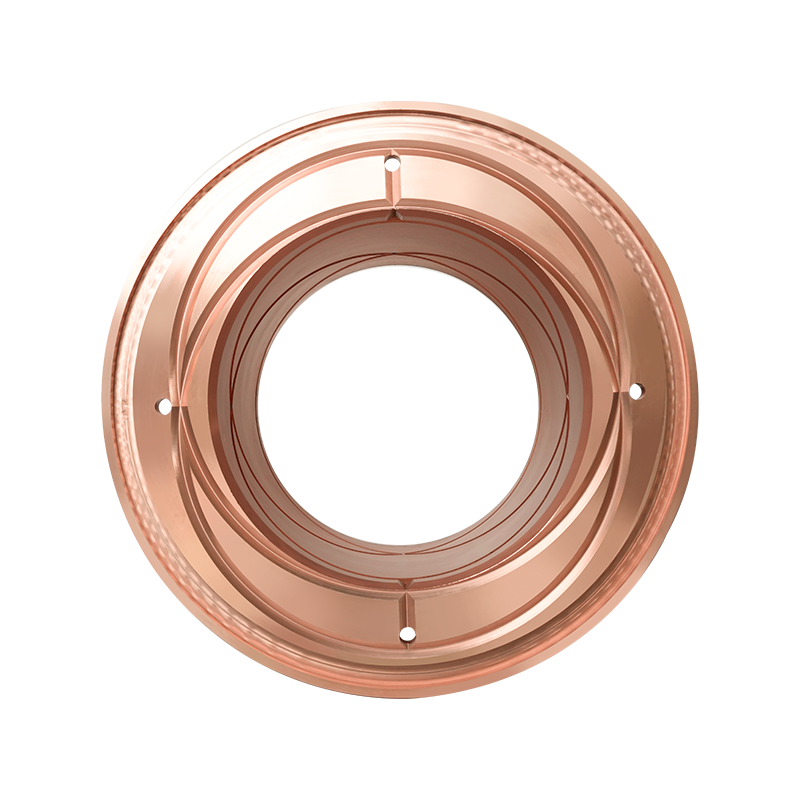 Tinn bronsebøssing for gruveutstyr Tinn bronsebøssing for gruveutstyr uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Se produkt →
Dette er tallene som er verdt å sette på en tegning eller en innkjøpsordre. De er tommelfingerregler for støpt bronse som går på en herdet stålaksel, og de bør justeres for temperatur, smøring og støt.
Fellen som fanger flest kjøpere er lukking av ettermontering. Trykk et 60 mm borelager inn i et H7-hus med 0,05 mm interferens og boringen lukkes med en tilsvarende mengde, omtrent 0,04 til 0,06 mm. Hvis tegningen spesifiserer 0,08 mm løpeklaring og boringen ble ferdig før pressing, kan monteringen ende opp med nesten ingen klaring og vil sette seg fast ved første oppvarming under belastning.
Bronseflenslager tåler marginalsmøring bedre enn rullende elementer, men de følger fortsatt en belastnings- og hastighetsgrense. Tre konfigurasjoner dekker de fleste industrielle applikasjoner.
Typiske kataloggrenser for støpt bronse er rundt 3 til 5 MPa x m/s fettsmurt og 0,8 til 1,5 MPa x m/s tørr med grafittplugger. Det reelle tallet avhenger av legeringen, akselfinishen og hvor mye varme huset kan bære bort. Over disse grensene svikter ikke lageret plutselig; klaringen åpner seg, slitasjen akselererer, og flensen begynner å ta sidebelastning den aldri ble designet for å bære.
 Selvsmørende messingbøssinger for ingeniørmaskiner Selvsmørende messingbøssinger for ingeniørmaskiner is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Se produkt →
Flenslagre passer til tung belastning, lave til moderate hastigheter og dårlig vedlikeholdstilgang. Noen få sektorer dominerer etterspørselen.
Det er tilfeller hvor et flenset bronselager er feil kjøp. Kontinuerlig kraftig aksialtrykk hører hjemme på en trykkskive eller et konisk rullearrangement. Høy kontinuerlig hastighet hører hjemme på et rulleelementlager som går kjøligere. Meget tynne vegger, under ca 2 mm, sprekker ved flensroten i støpt bronse.
 Bronsebøssing av aluminium for roroverføringssystem Bronsebøssing av aluminium for roroverføringssystem is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Se produkt →
Et bronseflenslager er oftere en bestillingsvare enn en katalogvare, så bestillingsdokumentet bærer kvaliteten på resultatet.
Hvis en flens fortsetter å sprekke, må du slutte å bytte legeringer og begynne å sjekke setet. Flathet, firkantethet og interferens står for flere bronseflenslagerfeil enn belastningsklasser gjør, og alle tre er målbare før delen presses inn.
Yangzhou Yifeng Copper Products har støpt og bearbeidet kobberlegeringskomponenter siden 2005 fra et 30 000 kvadratmeter stort anlegg, med 5 000 tonn årlig kapasitet og et teknisk team som inkluderer 20 spesialister, pluss en felles forskningsbase med Southwest Jiaotong University. Selskapet rapporterer en kundebase som inkluderer Fortune 500 og globale industrikonsern, og sortimentet dekker tinnbronse, aluminiumsbronse og messingforinger, selvsmørende lagre, tetningsringer av marine kobberlegeringer og snekkegir av kobberlegering. Du kan se gjennom selskapets bakgrunn og kapasitet hvis du samler flere bronsedelnummer under én leverandør.
En transportørdrivmotor går stille i tre år, og begynner deretter å buldre i lav hastighet og summe i høy hastighet. Vedlikeholdsmannskapet trekker endeklokken, og inni sitter en bronsesylinder ...
View MoreEt steinbruddsvedlikeholdsteam presser et 60 mm boret bronseflenslager inn i en transportørhodeskive, strammer husboltene og finner at flensen er sprukket i løpet av en måned. Bronsen var ikke d...
View MoreSe for deg en 5 MW kulemølle i et gruveanlegg. Akselen er over 300 mm i diameter, roterer med noen hundre omdreininger per minutt og bærer en tung radiell belastning. Komponenten som holder den ...
View MoreBronse har aldri hatt et eneste smeltepunkt. I praksis smelter de fleste bronselegeringer mellom omtrent 850 °C (1.562 °F) og 1.050 °C (1.922 °F), og en typisk tinnbronse med 12 % tinn smelter n...
View More
Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Tin Bronze Bushing For Engineering Machinery er laget av høykvalitets kobbersubstrat me...
Marine kobberlegering tetningsring Marine tetningsring er en sentral tetningskomponent ...
Propulsion Device Seal Marine Copper Alloy tetningsring er laget av høykvalitets kobber...
Ankervinsjlager og tinnbronsebøssing er designet for tung belastning, høy hastighet og ...
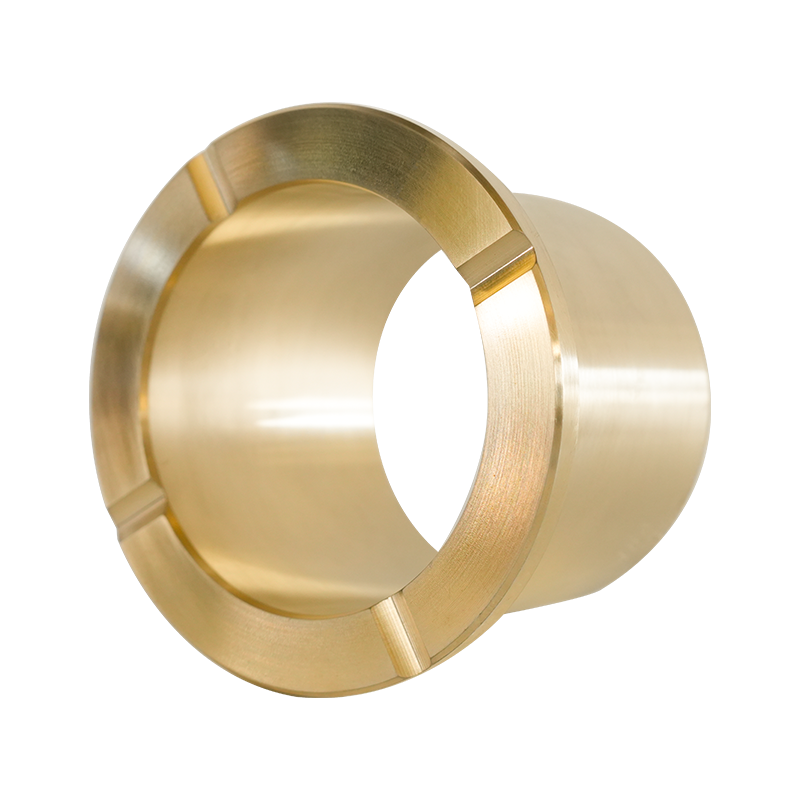
Gruveutstyr Messingbøssing er spesialdesignet for høybelastning og høy slitasje på gruv...
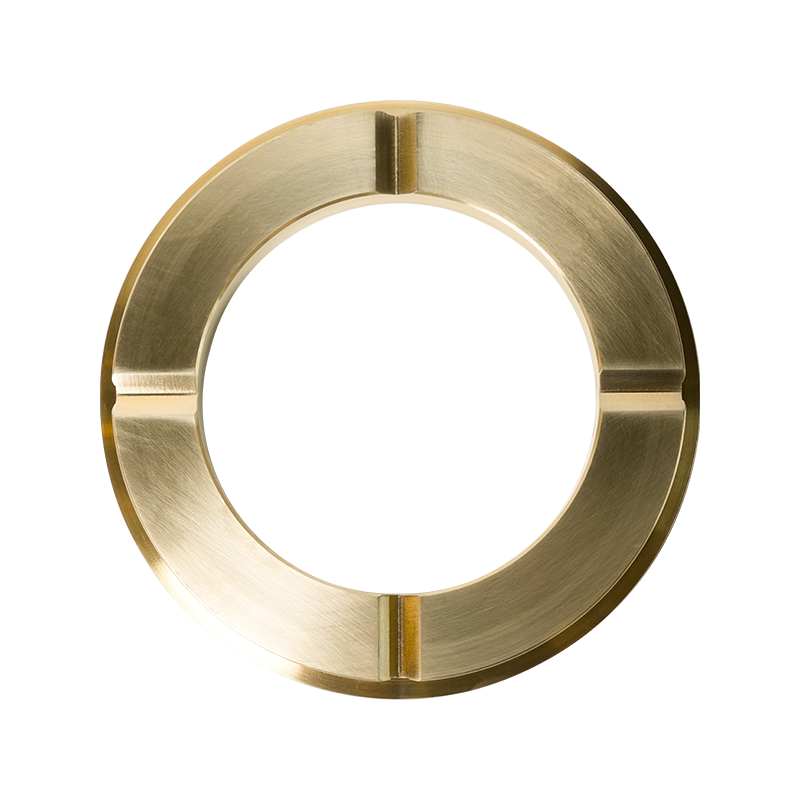
Engineering Machinery Messing Bushing er spesialdesignet for høy belastning og høy slit...
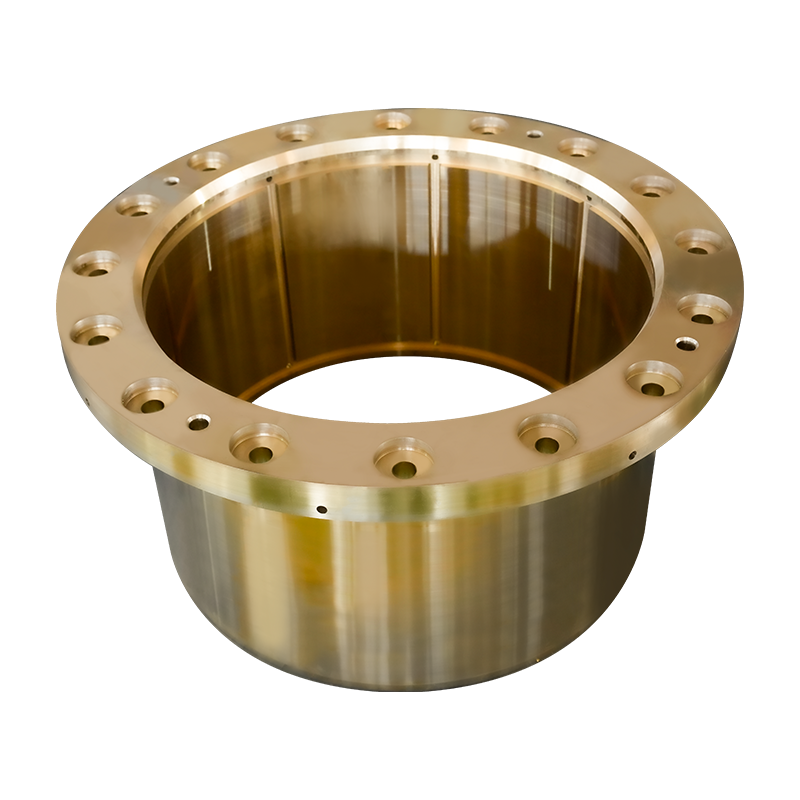
Metallurgisk utstyr Messingbussing er en høyytelses messingbøssing designet for arbeids...
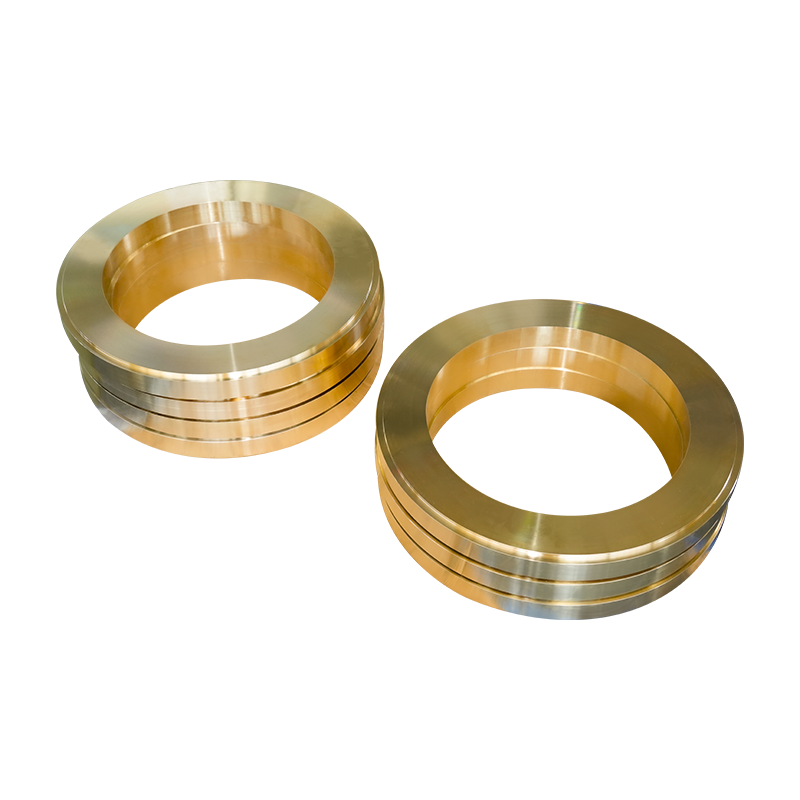
Hekkakseltetningsanordning Messingbussing er en høyytelses slitasjebestandig kobberbøss...
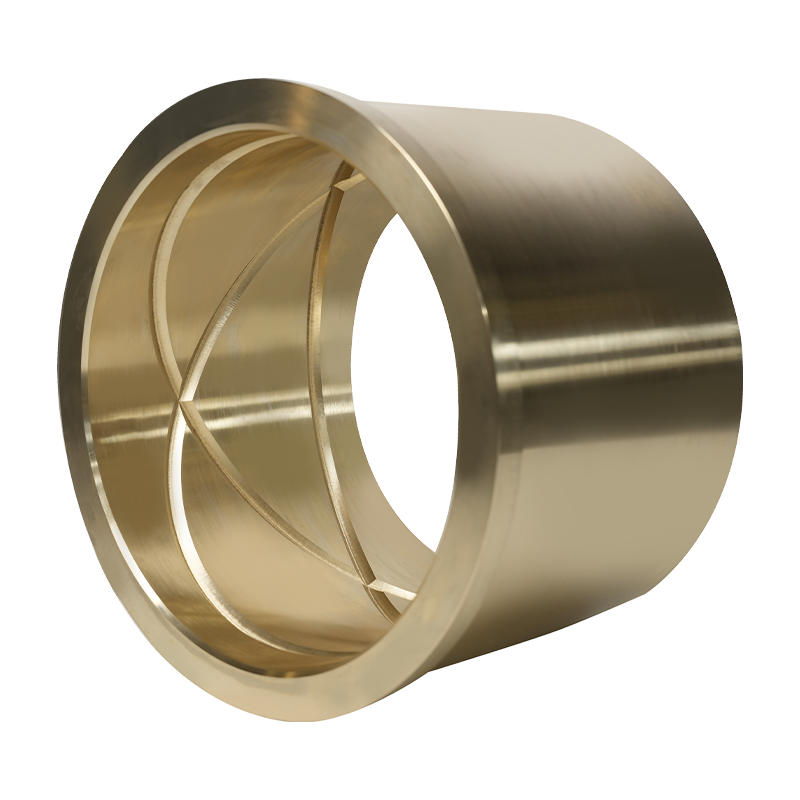
Bronsebøssing i aluminium for roroverføringssystem er skreddersydd for roroverføringssy...
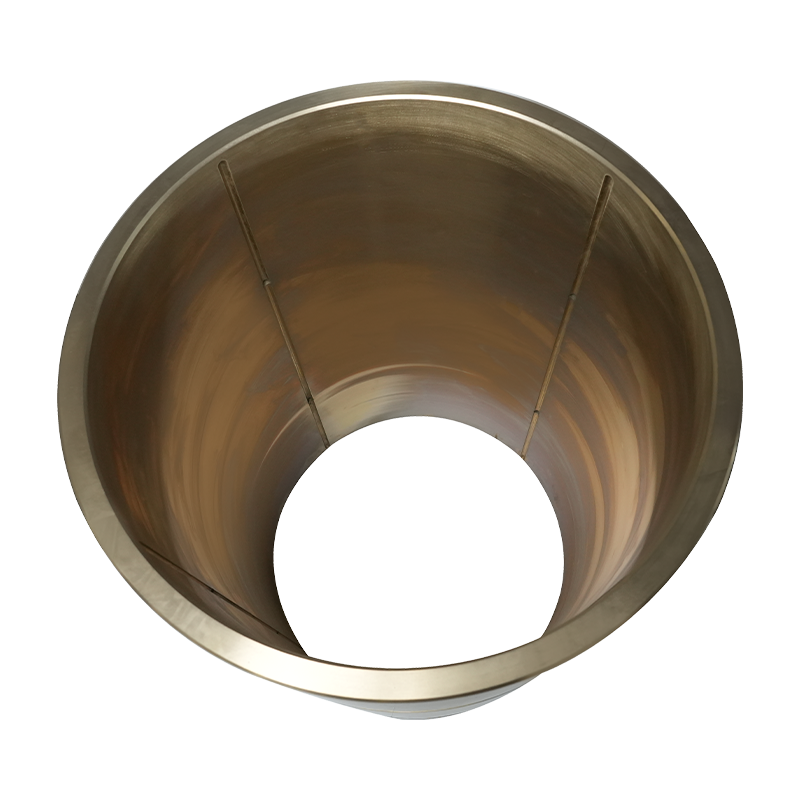
Bronsebøssing av aluminium for skipshydrauliske sylindre og rorvinkeltilbakemeldingspro...
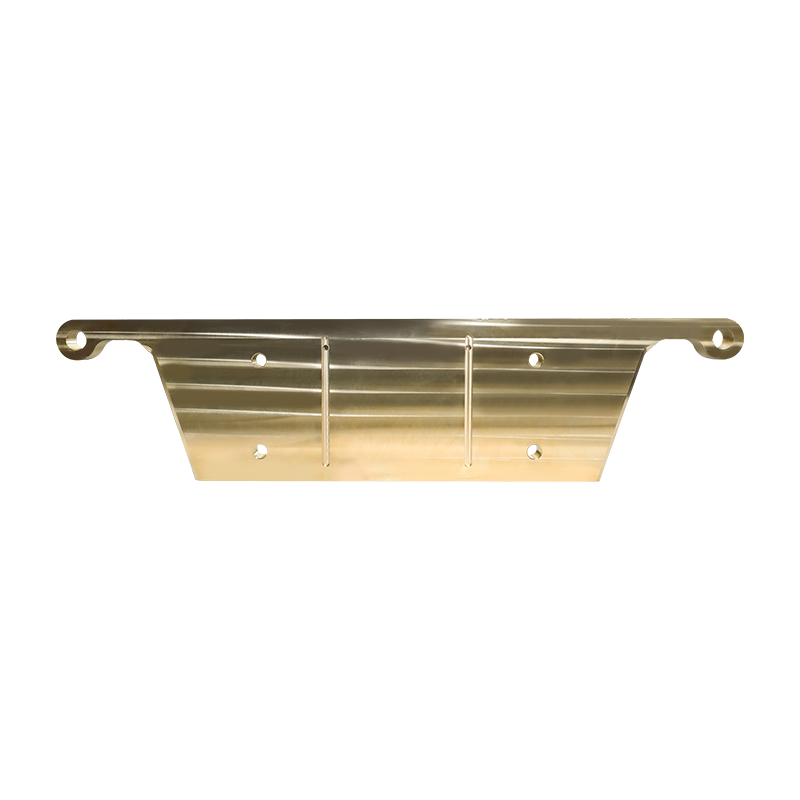
Gruveutstyr Brass Plate er laget av høykvalitets høyfast messingmateriale, med slitesty...
Opphavsrett © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheter forbeholdt
Kina kobber avstøpning produsenter engros kobber støping fabrikken