

Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Hjem / Nyheter / Bransjenyheter / Hva er et hylselager? En praktisk veiledning for materialer og valg
Skipsfremdrifts- og tetningsanordning
Havboring og løfteutstyr for skipslåser
Gruveutstyr
Anleggsmaskiner
Olje og gass, metallurgisk utstyr
En transportørdrivmotor går stille i tre år, og begynner deretter å buldre i lav hastighet og summe i høy hastighet. Vedlikeholdsmannskapet trekker endeklokken, og inni sitter en bronsesylinder på størrelse med en kaffekopp med skåret boring og en film av svart lakk. Den sylinderen er et hylselager, og feilen forklarer nesten alt om hvordan hele familien oppfører seg.
Et hylselager, også kalt glidelager, bøssing eller tapplager, er en sylindrisk foring i ett stykke som bærer en aksel på en film av olje, fett eller fast smøremiddel i stedet for på rullende elementer. Det er ikke noe bur, ingen rullende ball, og ingenting som roterer bortsett fra selve skaftet.
Det korte svaret på hva et hylselager er kommer ned til tre variabler: klaring, smørefilm og materiale. Når disse tre er tilpasset belastningen og hastigheten, kan et hylselager av kobberlegering overleve et kulelager flere ganger. Når en av dem er feil, kan det samme lageret gripe inn i et enkelt skift.
Et hylselager fungerer etter geometri i stedet for ved rullekontakt. Boringen er maskinert noen hundredeler av en millimeter større enn akselen, noe som skaper et konvergerende gap i rotasjonsretningen. Når akselen snur seg, blir olje dratt inn i den avsmalnende kilen, trykket bygges opp, og tappen løftes av metallet. Skaftet rir deretter på en oljefilm som ofte bare er 5 til 25 mikron tykk.
Ved stillestående og svært lav hastighet kan det ikke dannes film, så belastningen bæres av grensetilsetninger i fettet eller av selve lagermaterialet. Dette er grunnen til at start-stopp-plikt er langt vanskeligere for et hylselager enn kontinuerlig kjøring.
Filmtykkelsen må forbli større enn den samlede overflateruheten til de to delene pluss den største partikkelen som sirkulerer i oljen. En partikkel på 10 mikron er større enn mange oljefilmer, og det er grunnen til at filtrering er like viktig som valg av legering. Temperaturen lukker sløyfen: varm olje er tynn olje, og en tynn film bærer mindre belastning ved samme hastighet.
Solide bøssinger presses eller krympes inn i et hus og erstattes når boringen er over toleransen. Delte foringer finnes for aksler som ikke kan fjernes, for eksempel veivaksler og langlinjeaksler på eldre utstyr.
En flens bærer aksial belastning så vel som radiell belastning. Kingpin-, ror- og hengselapplikasjoner bruker flensforinger fordi enheten også må motstå vertikal bevegelse uten å legge til en separat skyveskive.
Grafittplugget bronse, oljeimpregnert sintret bronse og PTFE-forede stålskall fungerer der ettersmøring er upraktisk: fjerntransportører, undervannsarmaturer og vaskeområder i næringsmiddelanlegg. De bytter topplastkapasitet for et vedlikeholdsintervall målt i år i stedet for uker. I støvete anlegg der smørepunkter ofte savnes, er en selvsmørende bøssing av aluminium i bronse eller messing ofte det billigere svaret over fem års bruk.
 Selvsmørende messingbøssinger for ingeniørmaskiner Selvsmørende messingbøssinger for ingeniørmaskiner is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Se produkt →
Tynne babbitt-lag festet til en bakside av stål eller bronse dominerer motorens hovedlagre og turbintapper, der tilpasningsevne og innstøpbarhet betyr mer enn råstyrke.
Kobberlegeringer dominerer industrielle hylselager fordi de trekker varmen bort fra filmen, legger inn harde partikler i stedet for å risse akselen, og holder en hydrodynamisk film ved moderat belastning.
| Material | Komposisjon | Styrke og slitasje | Smøring | Typisk service | Begrensninger |
|---|---|---|---|---|---|
| Tinn bronse | Cu-Sn med bly og sink | Moderat styrke, utmerket tilpasningsevne og partikkelinnleiring | Olje eller fettfilm kreves | Pumpelager, vinsjtromler, ankerspill, styreutstyr | Mykner over omtrent 250 grader Celsius; dårlig tørrløping |
| Aluminium bronse | Cu-Al med jern og nikkel | Høy styrke og lastekapasitet, sterk korrosjons- og kavitasjonsmotstand | Olje-, fett- eller grafittplugger | Marine fremdrift, hydrauliske sylindre, rorsystemer, knusepinner | Vanskeligere å maskinere; trenger en herdet akseloverflate |
| Messing | Cu-Zn, ofte blyholdig | Moderat styrke, enestående bearbeidbarhet | Olje-, fett- eller selvsmørende kvaliteter | Hekkrørpakninger, lette pumper, ventilstammer | Lavere slitestyrke under tung belastning; avzinkningsrisiko i sjøvann |
| Sintret bronse | Porøs Cu-Sn, oljeimpregnert | Lav til moderat | Olje lagret inne i porene | Små motorer, vifter, apparater | Ikke for støt eller tung belastning; kan ikke bearbeides på nytt |
| Babbitt | Tinn- eller blybasert hvitt metall | Svært lav styrke, best tilpasningsevne | Trykkmatet olje | Turbinlager, motorens hovedlager | Utmattelsessprekker under høy belastning eller varme |
| PTFE-foret stål | Stålskall med bronse og PTFE lag | Moderat, går tørt | Ingen | Emballasje, matutstyr, lyskontroller | Dårlig varmefjerning; lav belastning og hastighetstak |
Hvis plikten involverer sjøvann, slipestøv eller en last som snur retning, er aluminiumbronse vanligvis det tryggere utgangspunktet. Hvis akselen er myk og belastningen er beskjeden, vil tinnbronse legge inn forurensning og tilgi små innrettingsfeil som en hardere legering ikke ville.
Valget handler sjelden om kvalitet. Det handler om støy, plass, smøretilgang, og hvordan delen forventes å svikte.
| Karakteristisk | Hylselager | Rullelager |
|---|---|---|
| Startfriksjon | Høyere, siden kontakt er metall på metall til filmen dannes | Lav og nesten konstant |
| Støy og vibrasjoner | Stille; oljefilmen demper vibrasjoner | Hørbar over noen tusen rpm |
| Radial plass | Tynn, ofte en veggtykkelse | Høyere; trenger skuldre og sel |
| Sjokkbelastning | Fordeler belastningen over filmen | Brinelling og raseskader |
| Smøring | Kontinuerlig oljemating eller en selvsmørende foring | Forseglet fett for livet |
| Feilmønster | Gradvis slitasje med målbar klaringsvekst | Plutselig avskalling eller anfall |
| Store diametre | Billigere og lett å dele | Dyrt og tungt |
De fleste feil er ikke materielle feil. De er smøre-, passform- eller forurensningsproblemer som legeringen ikke kan kompensere for.
I en gruve hvor en knusebolt i beste fall smøres ukentlig, fjerner en selvsmørende aluminiumsbøssing smøretrinnet helt og holder skjøten i gang til neste planlagte stans.
 Selvsmørende bøssinger av aluminium bronse for gruveutstyr Selvsmørende bøssinger av aluminium bronse for gruveutstyr is a nickel-aluminum bronze self-lubricating bushing developed specifically for working conditions in mi... Se produkt →
Skipsfremdrift og styresystemer er det klassiske tilfellet. En rorstamme, en hydraulisk sylinder, en ankerspill og en akterrørspakning kjører alle med forskjellig belastning, forskjellig hastighet og forskjellig korrosjonseksponering, men hver og en ber om en kobberlegeringsbøssing dimensjonert til sin egen plikt.
Gruve- og metallurgisk utstyr følger samme logikk under vanskeligere forhold: høye støtbelastninger, slipestøv og lange intervaller mellom vedlikeholdsstopp. Tekniske maskineri, vindkraftgirkasser og girmaskiner bruker snekkegir og foringer av kobberlegering der glidekontakt og demping betyr mer enn rulleeffektivitet.
Tinnbronsebøssingen nedenfor er et typisk eksempel på materiale valgt for én spesifikk bruk i stedet for en generell karakter.
 Tinn bronse bøssing For skips fremdriftssystemer Tin Bronze Bushing For Ship Propulsion Systems er en høyytelses slitebestandig komponent designet for nøkkeldeler som skipsfremdriftsaksel, rorsystemer, ... Se produkt →
To leverandører kan oppgi samme legeringsnavn og levere svært forskjellige deler. Tre detaljer skiller en bøssing som går i årevis fra en som svikter på måneder.
Yangzhou Yifeng Copper Products har støpt og maskinert kobberlegeringskomponenter siden 2005, inkludert tinnbronse, aluminiumbronse og messingforinger, selvsmørende lagre, marine tetningsringer og snekkegir. Den bedriftsprofil beskriver et 30 000 kvadratmeter stort anlegg, mer enn 80 ansatte, og et forskningssamarbeid med et universitet, som er den typen bakgrunn det er verdt å sjekke når en bøssing sitter inne i en ikke-reparerbar forsamling.
Strip emnet tilbake til det viktigste og et hylselager er et kontrollert gap fylt med en kontrollert film. Alt annet, legeringen, sporet, toleransen, finishen, eksisterer for å beskytte det gapet.
Hvis du spesifiserer en, start med belastningen og smøreveien, og velg deretter legeringen. Hvis du feilsøker en, mål den installerte klaringen og se på oljen før du klandrer materialet. For tegninger, driftsdata eller en second opinion på en mislykket del, kan ingeniørteamet nås gjennom kontaktside .
En transportørdrivmotor går stille i tre år, og begynner deretter å buldre i lav hastighet og summe i høy hastighet. Vedlikeholdsmannskapet trekker endeklokken, og inni sitter en bronsesylinder ...
View MoreEt steinbruddsvedlikeholdsteam presser et 60 mm boret bronseflenslager inn i en transportørhodeskive, strammer husboltene og finner at flensen er sprukket i løpet av en måned. Bronsen var ikke d...
View MoreSe for deg en 5 MW kulemølle i et gruveanlegg. Akselen er over 300 mm i diameter, roterer med noen hundre omdreininger per minutt og bærer en tung radiell belastning. Komponenten som holder den ...
View MoreBronse har aldri hatt et eneste smeltepunkt. I praksis smelter de fleste bronselegeringer mellom omtrent 850 °C (1.562 °F) og 1.050 °C (1.922 °F), og en typisk tinnbronse med 12 % tinn smelter n...
View More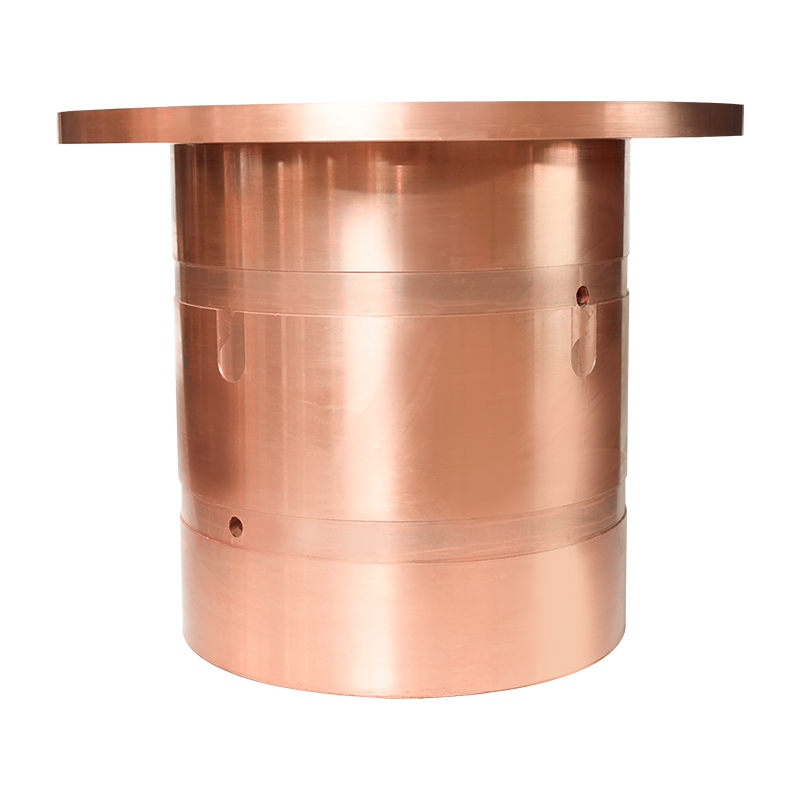
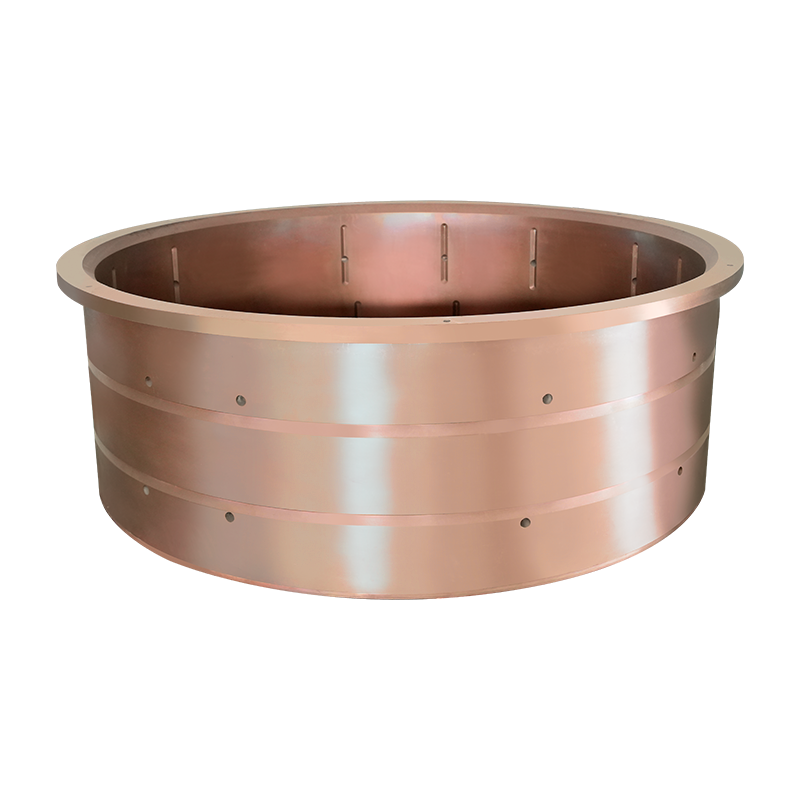
Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
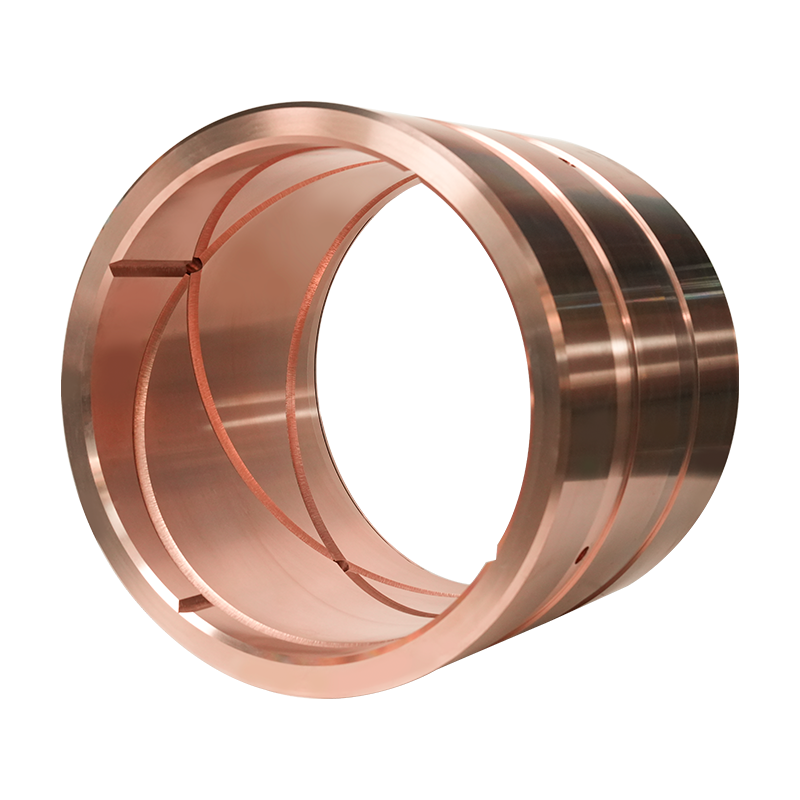
Tin Bronze Bushing For Engineering Machinery er laget av høykvalitets kobbersubstrat me...
Marine kobberlegering tetningsring Marine tetningsring er en sentral tetningskomponent ...
Propulsion Device Seal Marine Copper Alloy tetningsring er laget av høykvalitets kobber...
Ankervinsjlager og tinnbronsebøssing er designet for tung belastning, høy hastighet og ...
Gruveutstyr Messingbøssing er spesialdesignet for høybelastning og høy slitasje på gruv...
Engineering Machinery Messing Bushing er spesialdesignet for høy belastning og høy slit...
Metallurgisk utstyr Messingbussing er en høyytelses messingbøssing designet for arbeids...
Hekkakseltetningsanordning Messingbussing er en høyytelses slitasjebestandig kobberbøss...
Bronsebøssing i aluminium for roroverføringssystem er skreddersydd for roroverføringssy...
Bronsebøssing av aluminium for skipshydrauliske sylindre og rorvinkeltilbakemeldingspro...
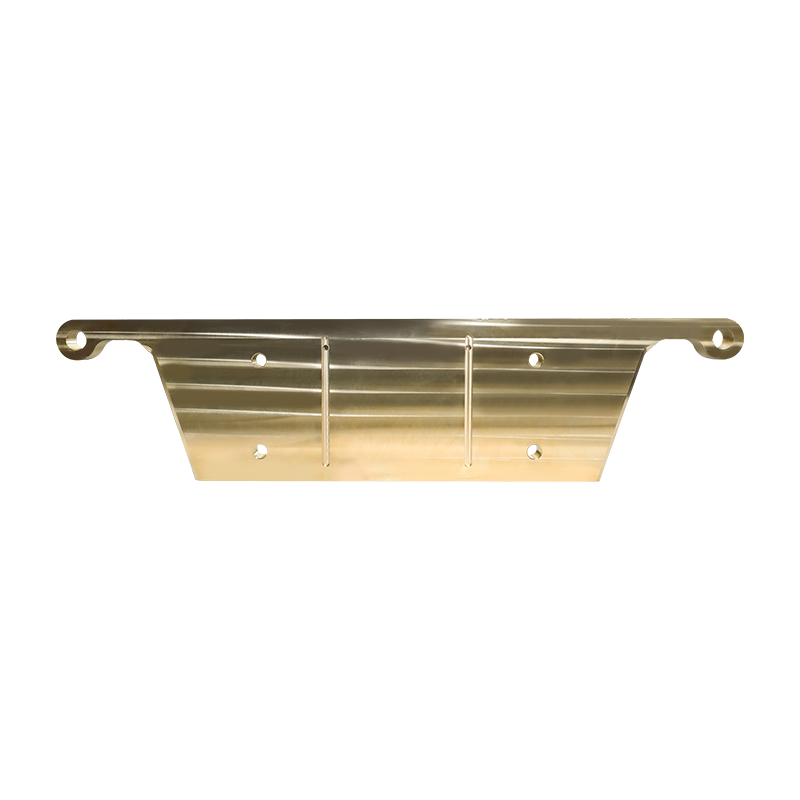
Gruveutstyr Brass Plate er laget av høykvalitets høyfast messingmateriale, med slitesty...
Opphavsrett © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheter forbeholdt
Kina kobber avstøpning produsenter engros kobber støping fabrikken