

Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Hjem / Nyheter / Bransjenyheter / Journal Bearings: En praktisk guide til materialer, valg og smøring
Skipsfremdrifts- og tetningsanordning
Havboring og løfteutstyr for skipslåser
Gruveutstyr
Anleggsmaskiner
Olje og gass, metallurgisk utstyr
Se for deg en 5 MW kulemølle i et gruveanlegg. Akselen er over 300 mm i diameter, roterer med noen hundre omdreininger per minutt og bærer en tung radiell belastning. Komponenten som holder den i gang måned etter måned er ofte et enkelt bronselager: en sylindrisk hylse med en nøye maskinert boring. Når det fungerer, er det nesten usynlig. Når det svikter, stopper hele produksjonslinjen.
Konklusjonen du trenger på forhånd: et journallager er ikke en varedel. Dens pålitelighet kommer fra materialvalg, smørespalte, overflatefinish og driftsforhold som fungerer sammen. Hvis du får de riktige, kan et kobberlegeringslager gå i flere tiår. Denne veiledningen forklarer det grunnleggende, legeringsalternativene, smørereglene og valgtrinnene som betyr noe i virkelige industrielle miljøer.
Et aksellager, også kalt glidelager eller hylselager, støtter en roterende aksel ved hjelp av en sylindrisk hylse. Den roterende delen av akselen er tappen, mens den stasjonære hylsen er lagerskålen. I motsetning til kule- eller rullelager, har et tapplager ingen rullende elementer. I stedet skiller en tynn film av smøremiddel de bevegelige og stasjonære overflatene.
Ved normal bruk kommer ikke skaftet i kontakt med skallet. Når tappen roterer, drar den olje inn i et kileformet gap. Trykk bygges opp inne i oljefilmen og løfter akselen litt opp av boringen. Denne hydrodynamiske effekten gir lageret et stabilt, godt dempet støttepunkt. Det samme prinsippet fungerer i en liten pumpe og i et skips fremdriftsaksel.
Ved lav hastighet, under oppstart eller etter et oljetrykktap, kan akselen gå i blandet smøring eller grensesmøring. Her er oljefilmen delvis ødelagt og skjevhetene i tappen og lageroverflaten berører hverandre. Det er derfor materialkompatibilitet og overflatefinish betyr noe; en velvalgt bronselegering vil overleve gjentatt grensekontakt uten sprekkdannelse eller sveising.
Journallagre får sin plass gjennom flere praktiske fordeler:
Ingen enkelt tapplagerdesign passer til hver maskin. Riktig geometri avhenger av akselstørrelse, hastighet, vedlikeholdsfilosofi og om du trenger å kontrollere roterende ustabilitet.
| Type | Passer best til | Nøkkelfordel |
|---|---|---|
| Hel rund erme | Kontinuerlig rotasjon, moderate belastninger, enkle hus | Lav pris og høy statisk stivhet |
| Delt (todelt) | Store sjakter, begrenset nedetid, hyppig inspeksjon | Skallhalvdeler kan byttes ut uten å fjerne skaftet |
| Vippepute | Høyhastighets turbomaskineri og dynamiske stabilitetsproblemer | Demper oljevirvel og oljepisk |
| Flensed | Kombinert radiell og lett aksial belastning | Trykkflater er integrert med den sylindriske boringen |
For de fleste tunge industristillinger er en hel rund eller delt bronsehylse det praktiske valget. Vippepute-design er reservert for maskiner der hastighet og vibrasjon krever aktiv geometri.
Stålskall med myke babbitt-foringer er vanlige i høyhastighets turbinlager. Men for middels til tung belastning i forurensede eller mildt korrosive miljøer vinner ofte solide kobberlegeringer. De kombinerer styrke, innstøpbarhet, korrosjonsmotstand og evnen til å kjøre mot en relativt enkel akselfinish.
Tinnbronse, typisk med 8 til 12 prosent tinn, er de klassiske marine og industrielle lagerlegeringene. De motstår sjøvannsangrep, håndterer moderate støtbelastninger og slites godt mot herdede ståltapper. Det er grunnen til at tinnbronse dukker opp i skipsfremdriftssystemer, styreutstyr og ankervinsjlager.
Aluminiumsbronse, som vanligvis inneholder 8 til 11 prosent aluminium pluss jern og nikkel, er sterkere og hardere enn tinnbronse. De tåler høyere enhetsbelastninger og motstår bedre slitasje i sandholdige eller slitende miljøer. Du vil finne aluminiumsbronseforinger i gruve-, metallurgiske og anleggsmaskiner der nedetiden er dyr.
I selvsmørende versjoner er bøssingen maskinert med grafitt eller solide smøreplugger. Hvis oljetrykket går tapt under oppstart eller vedlikehold, forhindrer pluggene metall-til-metall-kontakt. Denne funksjonen gjør selvsmørende aluminiums-bronsebøssinger til et pålitelig valg for utstyr som fungerer i fjernoperasjoner eller tunge operasjoner.
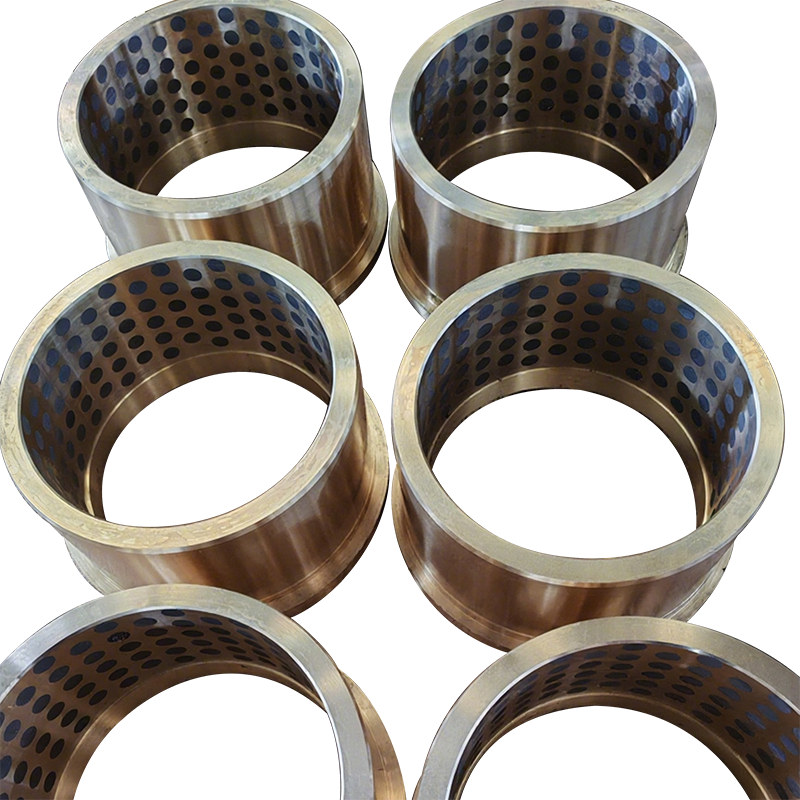 Selvsmørende aluminiumsbronsebøssinger for gruveutstyr Disse bøssingene er designet for tung belastning, lav hastighet, støvete og korrosive gruveforhold, og bruker nikkel-aluminiumbronse med innebygde solide smøremidler for å eliminere metall-til-metall-kontakt og redusere vedlikehold ved fjernoperasjoner. Se produkt →
Messing er den økonomiske kobberlegeringen. Den er lett å bearbeide, formstabil og tilstrekkelig for moderat belastning i rene, godt smurte ledd. I mange marine applikasjoner brukes fortsatt messingforinger i akterakseltetningsanordninger der hovedkravet er en tett passform og lav korrosjon under normale forhold.
Et tapplager er bare så godt som oljefilmen. For mye klaring ofrer lastekapasitet og demping; for liten klaring hindrer nok olje i å trekkes inn i lastesonen. Generell praksis for bronseforinger er en diametral klaring nær 0,1 til 0,2 prosent av akseldiameteren. For en 100 mm aksel betyr det 0,10 til 0,20 mm; for en 300 mm aksel, 0,30 til 0,60 mm. Kontroller alltid med lagerprodusenten før du bearbeider husene.
| Skaftdiameter | Typisk diametral klaring | Vanlig oljeviskositet |
|---|---|---|
| 50-100 mm | 0,05-0,20 mm | ISO VG 32-68 |
| 100-250 mm | 0,15-0,50 mm | ISO VG 68-150 |
| 250-500 mm | 0,30-0,90 mm | ISO VG 150-460 |
Oljesmøring foretrekkes når varme må føres bort, partikler må filtreres eller akselhastigheten er høy. Fett fungerer godt i sakte, periodisk bruk fordi det holder seg på plass og fungerer som en tetning. Hvis du bytter fra olje til fett, kontroller kjølebanen og ettersmøringsintervallet på nytt.
Overflatefinish og justering fullfører bildet. Journaler bør slipes til ca. 0,4 til 0,8 mikron Ra, og boringene skal ferdigstilles til et tilsvarende nivå. Forskyvninger på mer enn 0,01 mm per mm lengde forkorter lagerets levetid betydelig.
I løpet av de første 24 til 48 timene med bruk bør et nytt bronselager kjøres med redusert belastning og inspiseres for hot spots. Denne innkjøringsfasen gjør at overflatene kan etablere et polert kontaktmønster. Hvis temperaturen stiger raskt, stopp maskinen og kontroller innretting og klaring før du fortsetter.
De fleste lagerfeil følger et lite sett med mønstre. Symptomet forteller deg hvor du skal se først.
| Feilmodus | Typiske symptomer | Vanligste årsaker | Praktisk respons |
|---|---|---|---|
| Tørking eller anfall | Scoret boring, metallskrot, overoppheting | Oljesult, start-stopp-kontakt, overdreven feiljustering | Gjenopprett smøremiddelstrømmen, reparer akselen, reduser oppstartsbelastningen |
| Utmattelse av fôr eller avskalling | Sprekker, groper eller lokalt tap av foringsmateriale | Gjentatte høye sykliske belastninger, ustøttet hus, tynn oljefilm | Bruk en sterkere kobberlegering, forstørre lagerområdet, forbedre oljens viskositet |
| Kavitasjonserosjon | Honeycomb-lignende groper i belastet sone | Raske trykkendringer i høyhastighets oljestrøm | Senk oljehastigheten, modifiser sporene, øker tilførselstrykkets stabilitet |
| Korrosjon eller vanninntrengning | Misfarging, rustpartikler, melkeaktig eller klebrig olje | Vannforurensning, aggressive prosessvæsker, dårlig tetting | Oppgrader forseglingen, bruk aluminiumsbronse eller tinnbronse, tøm og skift ut olje |
Hvis lagerboksen din har mistet olje sakte, sjekk for vann før du antar et materialproblem. Vanninntrengning endrer oljens viskositet og angriper legeringsoverflaten, og gjør en liten lekkasje til en komplett lagererstatning.
Start fra driftsplikten, ikke fra en katalog. Et godt utvalg er en sekvens av begrensende beslutninger:
For sjakter som opererer i sjøvanns- eller sprutsoner, motstår bøsningslegeringer av tinnbronse langt bedre gropdannelse og galvanisk korrosjon enn stål eller støpejern. Derfor forblir tinnbronsebøssinger standarden i skipsfremdrift og styresystemer.
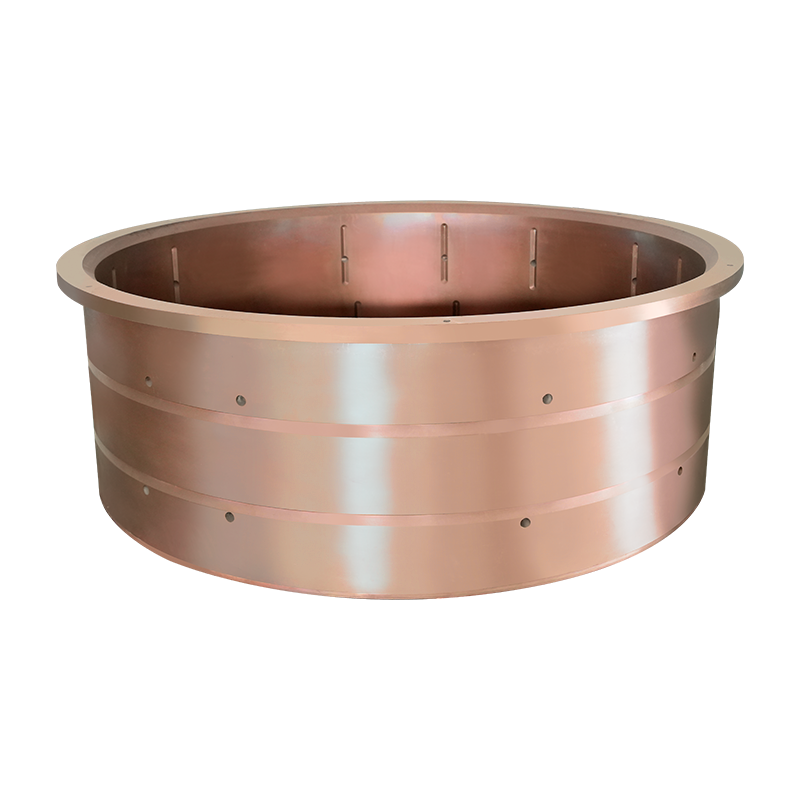 Bøsninger av tinn bronse for skipsfremdriftssystemer Bøsninger av tinnbronse motstår gropdannelse og galvanisk korrosjon i sjøvann, noe som gjør dem til standarden for skipsfremdrift og styresystemer. Presisjonsstøpt med høyfast legering sikrer de stabil drift under støtbelastninger og gir selvsmøring for intermitterende smøring. Se produkt →
Ved innkjøp, pass på "tilsvarende" bøssinger med ubekreftet legeringskjemi. En liten forskjell i innhold av tinn eller aluminium kan endre korrosjonsmotstand og lastekapasitet. Spør leverandøren om materialtestrapporter, støpeprosessdetaljer og dimensjonale inspeksjonsdata.
Materialvalg er bare halve prosjektet. Maskineringstoleranse, støpegodhet og applikasjonsstøtte avgjør om delen overlever i maskinen din. Yangzhou Yifeng Copper Products har produsert kobberlegeringsdeler i mer enn 20 år, med et 30 000 m² anlegg, intern støping og maskinering, og over 80 ansatte inkludert 20 tekniske spesialister. Vår fabrikk produserer bronsebøssinger, selvsmørende lagre, tetningsringer av kobberlegering og snekkegir for gruvedrift, marine, metallurgisk, konstruksjon og olje- og gassutstyr.
I tillegg til standard delenumre støtter vi omvendt utvikling, valg av tilpassede legeringer og prototypekjøringer. Vårt ingeniørsamarbeid med Southwest Jiaotong University gir en kanal for materialforskning og problemløsning. Du kan lese mer om vår produksjonshistorie og ingeniørstøtte på vår selskapets bakgrunnsside , eller kontakt vårt ingeniørteam når du trenger en tilpasset lagerstørrelse eller en raskere utskiftingsplan.
Det beste tapplageret er lett å overse: det er dimensjonalt nøyaktig, laget av riktig legering, riktig smurt og inspisert etter planen. Når disse betingelsene er oppfylt, gjør lageret ganske enkelt jobben sin. Når du trenger en leverandør som konstruerer kobberlegeringslager for virkelige driftsforhold, er det akkurat den type oppgave vi tar på oss.
En transportørdrivmotor går stille i tre år, og begynner deretter å buldre i lav hastighet og summe i høy hastighet. Vedlikeholdsmannskapet trekker endeklokken, og inni sitter en bronsesylinder ...
View MoreEt steinbruddsvedlikeholdsteam presser et 60 mm boret bronseflenslager inn i en transportørhodeskive, strammer husboltene og finner at flensen er sprukket i løpet av en måned. Bronsen var ikke d...
View MoreSe for deg en 5 MW kulemølle i et gruveanlegg. Akselen er over 300 mm i diameter, roterer med noen hundre omdreininger per minutt og bærer en tung radiell belastning. Komponenten som holder den ...
View MoreBronse har aldri hatt et eneste smeltepunkt. I praksis smelter de fleste bronselegeringer mellom omtrent 850 °C (1.562 °F) og 1.050 °C (1.922 °F), og en typisk tinnbronse med 12 % tinn smelter n...
View More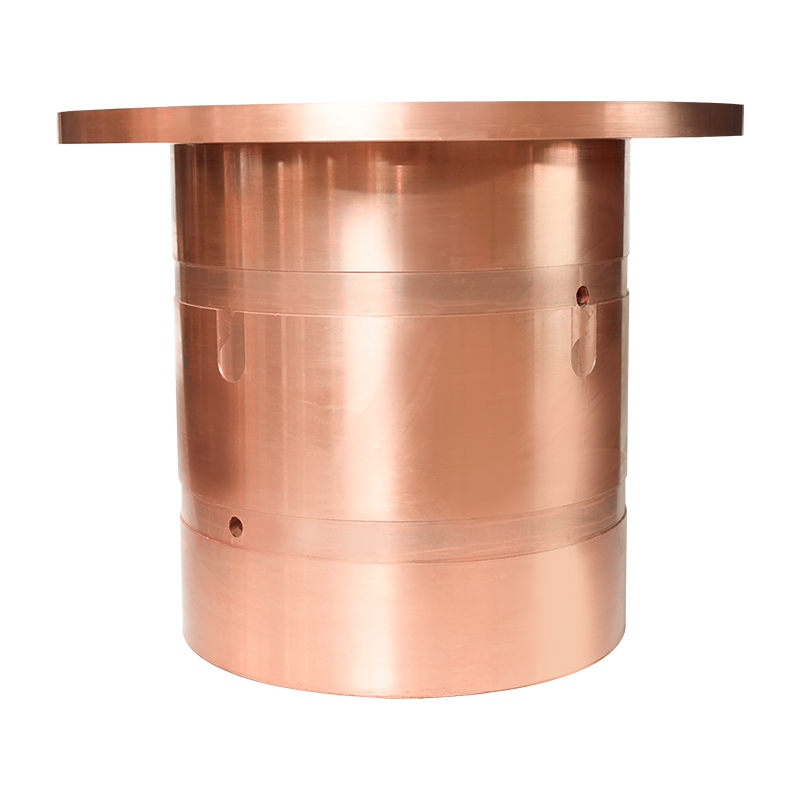
Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
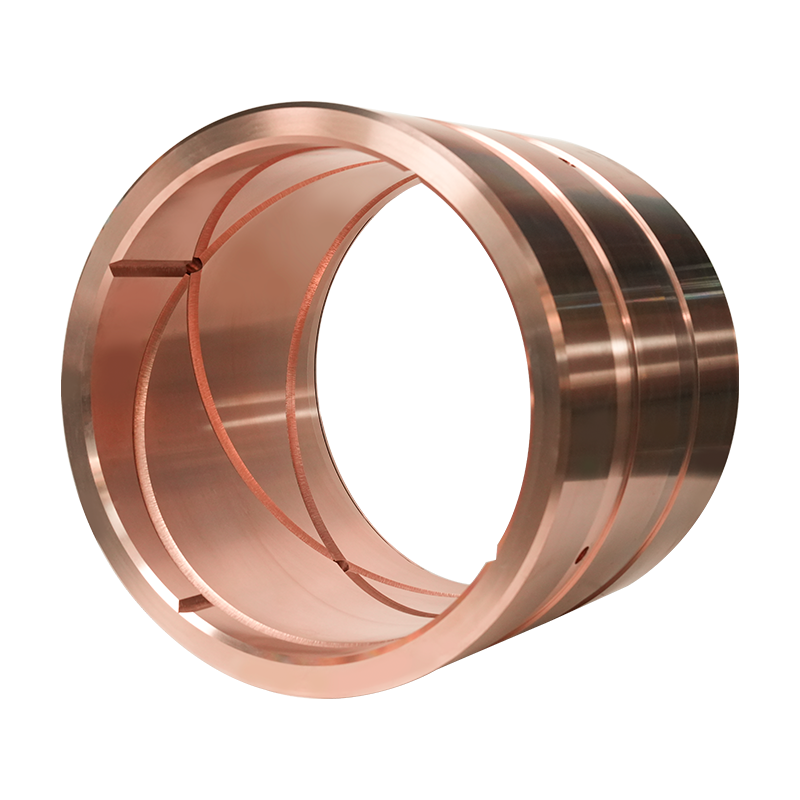
Tin Bronze Bushing For Engineering Machinery er laget av høykvalitets kobbersubstrat me...
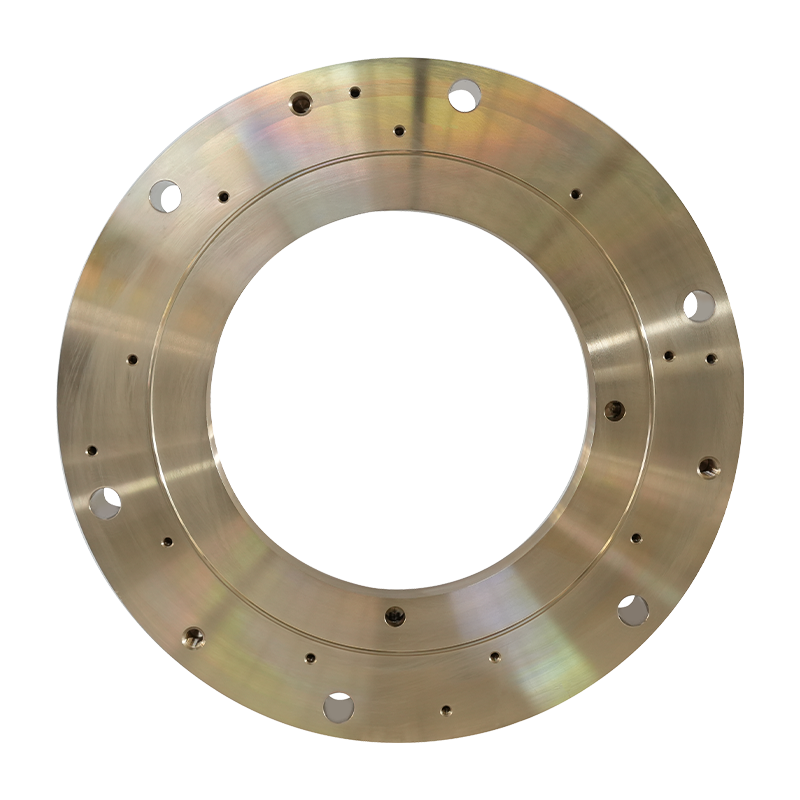
Marine kobberlegering tetningsring Marine tetningsring er en sentral tetningskomponent ...
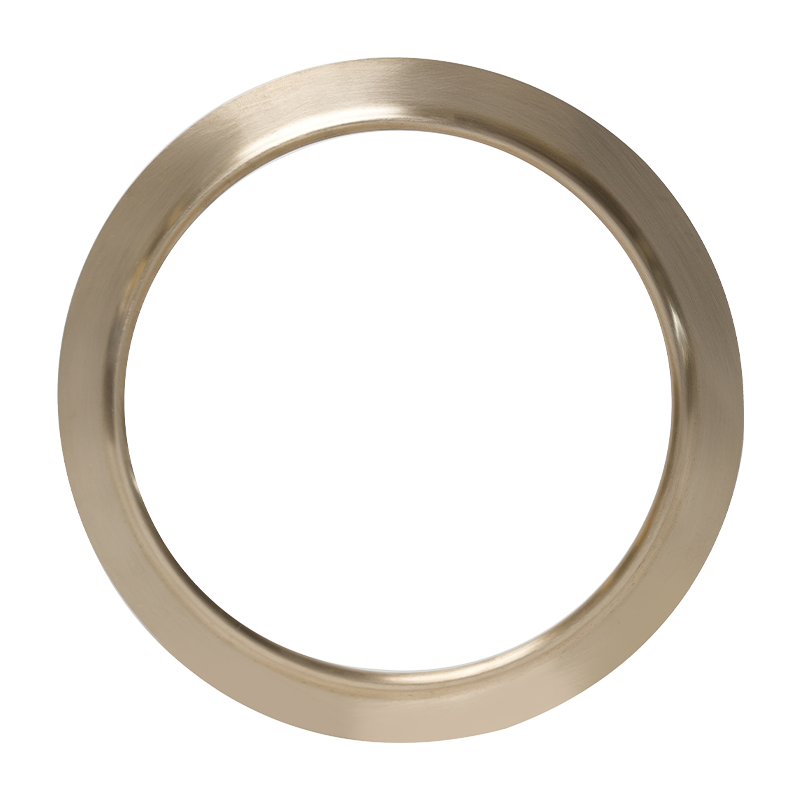
Propulsion Device Seal Marine Copper Alloy tetningsring er laget av høykvalitets kobber...
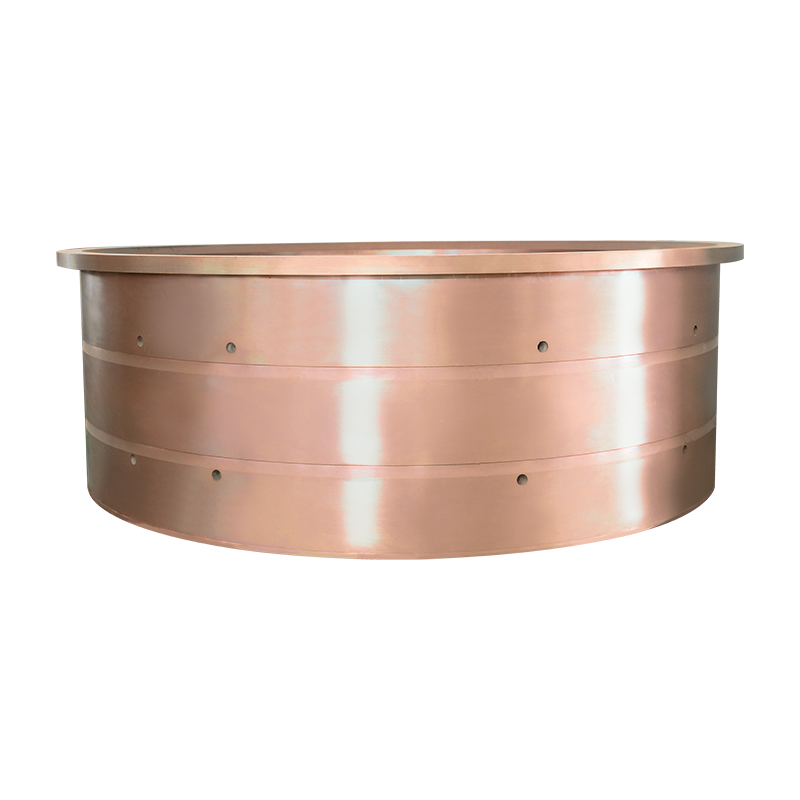
Ankervinsjlager og tinnbronsebøssing er designet for tung belastning, høy hastighet og ...
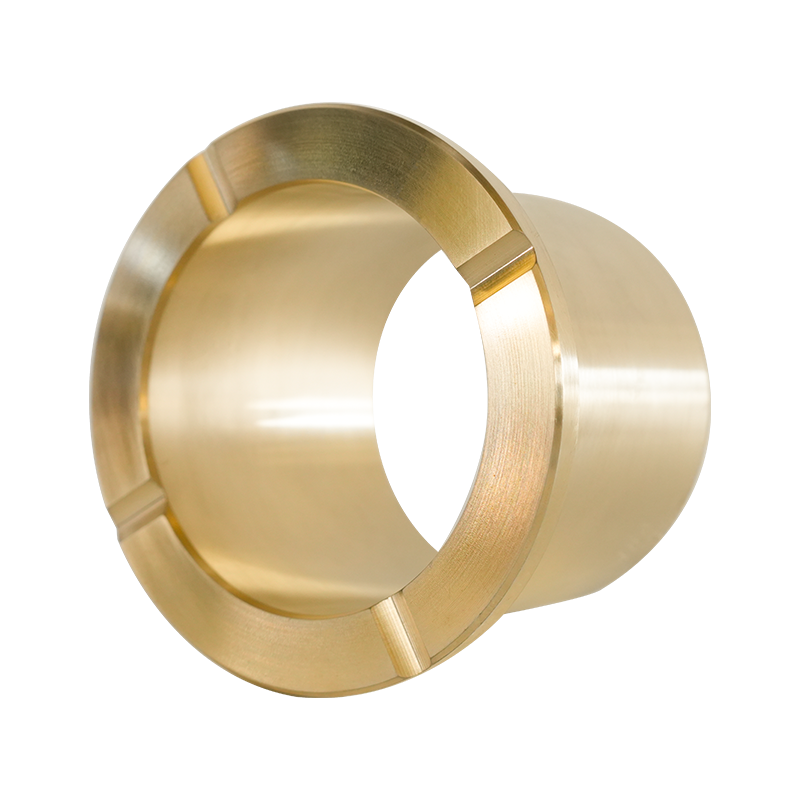
Gruveutstyr Messingbøssing er spesialdesignet for høybelastning og høy slitasje på gruv...
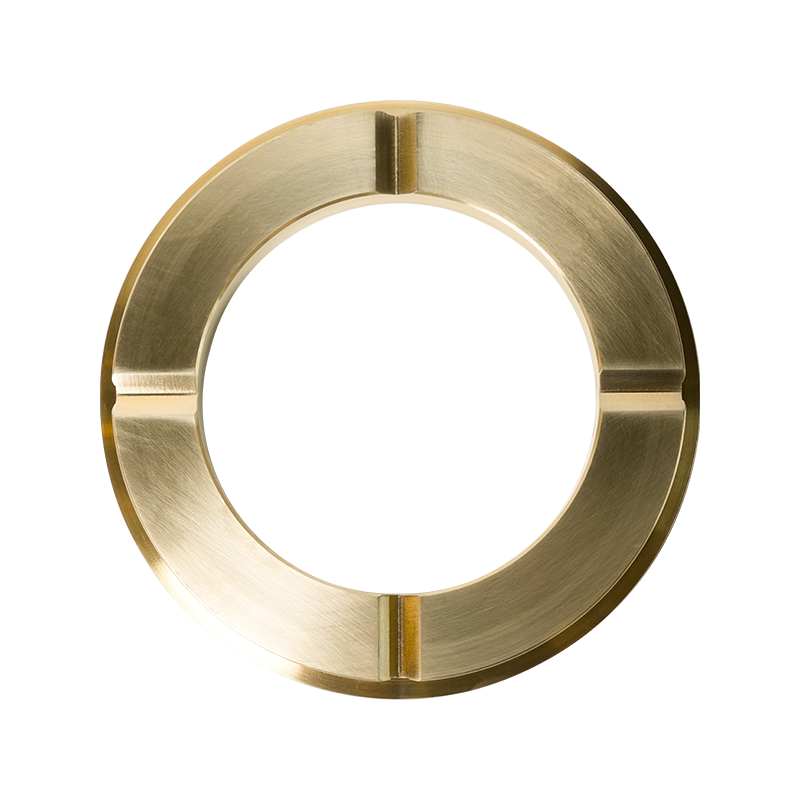
Engineering Machinery Messing Bushing er spesialdesignet for høy belastning og høy slit...
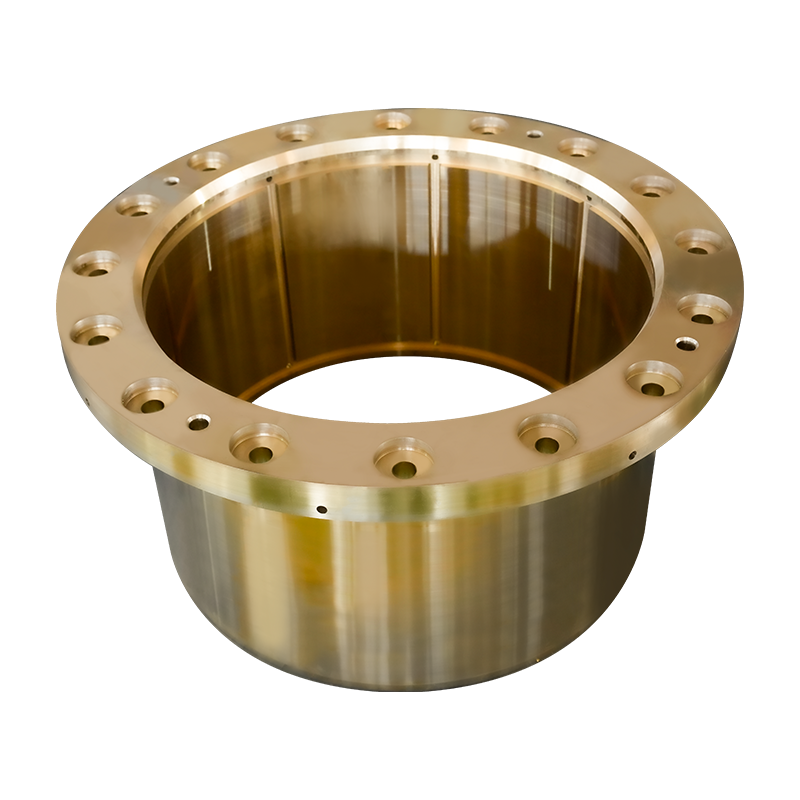
Metallurgisk utstyr Messingbussing er en høyytelses messingbøssing designet for arbeids...
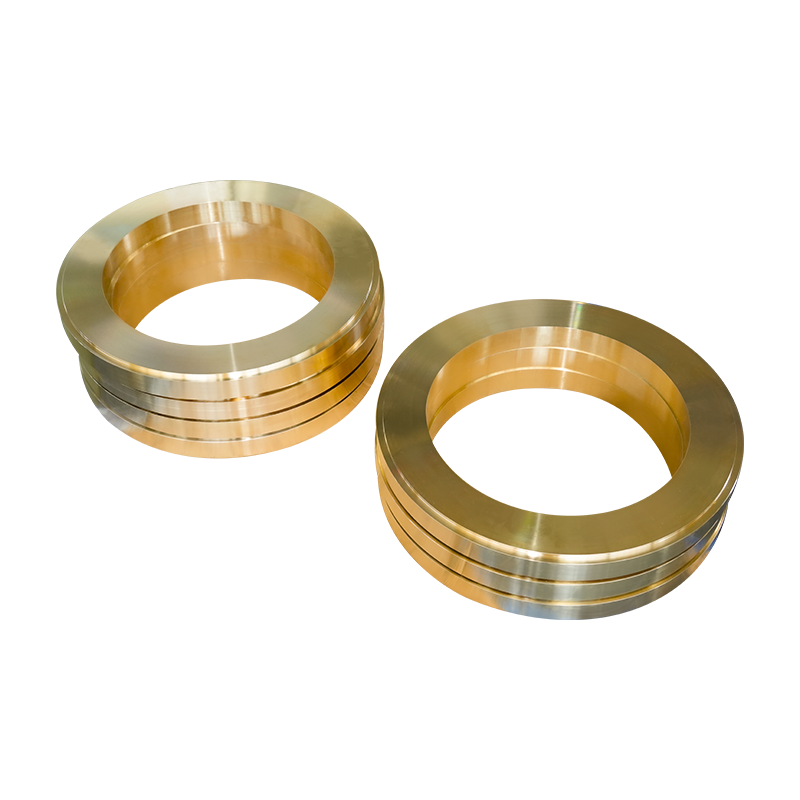
Hekkakseltetningsanordning Messingbussing er en høyytelses slitasjebestandig kobberbøss...
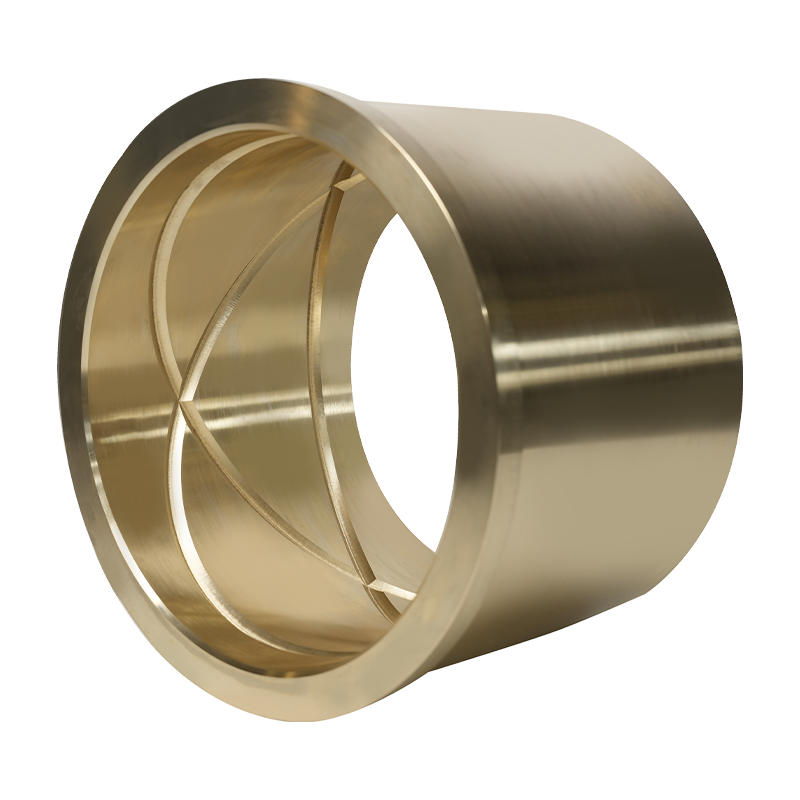
Bronsebøssing i aluminium for roroverføringssystem er skreddersydd for roroverføringssy...
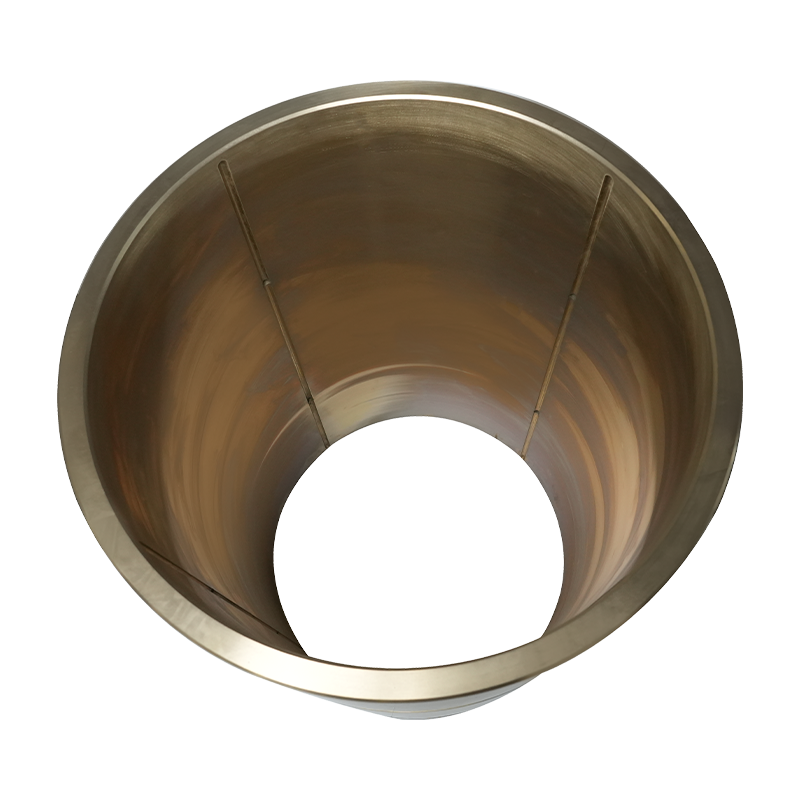
Bronsebøssing av aluminium for skipshydrauliske sylindre og rorvinkeltilbakemeldingspro...
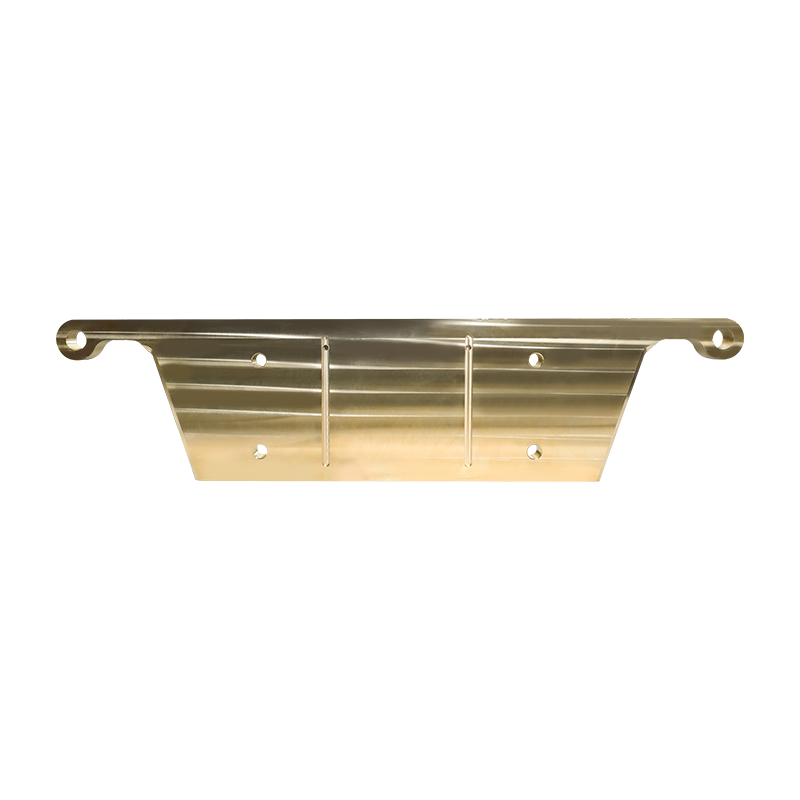
Gruveutstyr Brass Plate er laget av høykvalitets høyfast messingmateriale, med slitesty...
Opphavsrett © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheter forbeholdt
Kina kobber avstøpning produsenter engros kobber støping fabrikken