

Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Hjem / Nyheter / Bransjenyheter / Smeltepunkt for bronse: Komplett veiledning for legeringstemperaturer og graderingsområder
Skipsfremdrifts- og tetningsanordning
Havboring og løfteutstyr for skipslåser
Gruveutstyr
Anleggsmaskiner
Olje og gass, metallurgisk utstyr
Bronse har aldri hatt et eneste smeltepunkt. I praksis smelter de fleste bronselegeringer mellom omtrent 850 °C (1.562 °F) og 1.050 °C (1.922 °F), og en typisk tinnbronse med 12 % tinn smelter nær 900 °C (1.652 °F). Det brede spekteret er grunnen til at "bronse" på en tegning ikke er nok for et støperi eller en designgjennomgang. Den nøyaktige sammensetningen bestemmer komponentens smelteatferd, og den oppførselen bestemmer hvordan du støper, sveiser, bearbeider og til slutt utfører service på delen.
For ingeniører og innkjøpere som jobber med bronsebøssinger, lagre, tetningsringer, plater og snekkegir, er ikke det praktiske spørsmålet "hva er smeltepunktet for bronse?" men "hva er smeltepunktet for bronsekvaliteten jeg har tenkt å bruke?"
Tabellen nedenfor er en nyttig planleggingsguide. Nøyaktig smelteatferd avhenger av leverandørens spesifikasjoner, varmebehandling og sporelementer, så bekreft alltid karakteren før du setter støpe- eller driftsgrenser.
| Bronsefamilie | Typisk komposisjon | Representativt smelteområde | Vanlige applikasjoner |
|---|---|---|---|
| Tinn bronse | 88 % Cu / 12 % Sn | ~900 °C (1652 °F) | Marine foringer, styresnekke, ankervinsjlager |
| Aluminium bronse | 90% Cu / 10% Al | ~1 027–1 038 °C (1 881–1 900 °F) | Roroverføringssystemer, kraftige plater, gruveutstyr |
| Lager bronse | Cu med Pb, Sn, Zn | ~977 °C (1790 °F) | Glidelager under moderat belastning |
| Blyholdig bronse | Cu med 18 % Pb / 7 % Sn | ~800–900 °C (1472–1652 °F) | Lavtsmeltende, fribearbeidende lagerlegeringer |
| Fosforbronse | Cu-Sn-P | ~950–1.050 °C (1.742–1.922 °F) | Korrosjonsbestandige komponenter og fjærlignende deler |
Pålegget er ikke kosmetisk. Forskjellen mellom blyholdig bronse ved omtrent 850 °C og en aluminiumbronse ved omtrent 1038 °C kan endre støpemetoden din, verktøyvalgene dine og den termiske marginen en komponent kan tåle under bruk.
Rent kobber smelter ved 1084°C (1983°F). Når du legger til tinn, bly, aluminium eller andre elementer, avbryter du det vanlige arrangementet av kobberatomer. Materialet endres ikke lenger fra fast til flytende ved én temperatur. I stedet har den en solidus, temperaturen der smeltingen starter, og en liquidus, temperaturen der legeringen er helt flytende.
Dette er grunnen til at et enkelt smeltepunktdiagram bare kan gi gjennomsnitt. Selv en enkel tinnbronse begynner å smelte ved sin solidus og blir bare fullstendig flytende over sin liquidus. Støpetemperaturer må holde seg over liquidus for at legeringen skal fylle formen helt.
De viktigste legeringselementene oppfører seg på forutsigbare måter:
Når en leverandør rapporterer "smeltepunkt ca. 950 °C," behandle det som en nyttig forenkling, ikke en absolutt prosessgrense. For tekniske beslutninger, be om solidus- og liquidus-verdiene og den anbefalte helletemperaturen.
For en ferdig bronsekomponent, setter ikke smeltepunktet den maksimale driftstemperaturen til lagerflaten. Det meste utstyret fungerer langt under denne grensen. Men smelteområdet er fortsatt viktig av tre praktiske årsaker: det kontrollerer støperipraksis, det identifiserer om legeringen har nok termisk margin for applikasjonen, og det advarer deg om metallurgiske endringer hvis delen overopphetes under sliping, sveising eller ekstrem glidekontakt.
Tinnbronse har et moderat smelteområde rundt 900°C, noe som gjør den pålitelig å støpe inn i bøssingsgeometrier og stabil når den utsettes for sjøvann. Det er et klassisk valg for skipsfremdriftssystemer, styreutstyr og ankervinsjlager fordi legeringen fortsatt holder lageroverflaten under kraftig støtbelastning og i et korrosivt miljø.
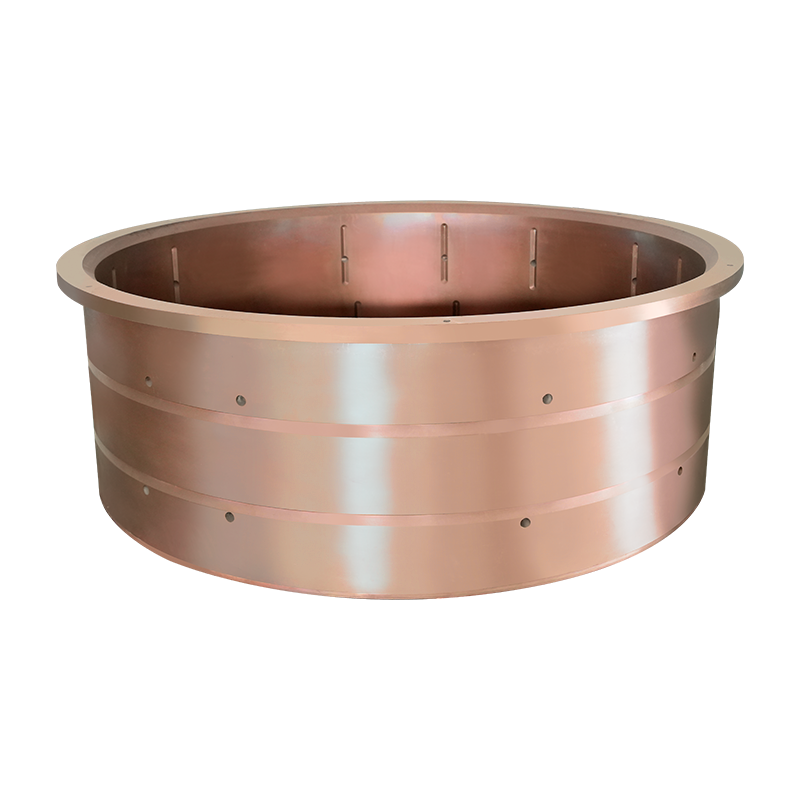 Tinn bronsebøssing for marin fremdrift og rorsystemer Denne sjøvannsbestandige bøssingen er designet for skipsfremdriftsaksel og rorlager, og tilbyr høy slitestyrke og selvsmørende egenskaper for å redusere friksjon og forlenge utstyrets levetid under store støtbelastninger. Se produkt →
Aluminiumbronse smelter i et høyere område, typisk rundt 1027–1038°C. Den ekstra termiske marginen, kombinert med en beskyttende oksidfilm, gjør den nyttig i roroverføringssystemer, skipshydraulikksylindre og gruveutstyr der sand, vann og høyt lokalt trykk angriper lageroverflaten.
 Bronsebøssing av aluminium for roroverføring under tøffe forhold Konstruert for roroverføringssystemer, kombinerer denne bøssingen høy styrke, korrosjonsmotstand og tretthetstoleranse, noe som gjør den egnet for høylast, høyhastighets og korrosive marine miljøer. Se produkt →
Snekkegir glir mot en stålsnekke og genererer mer friksjonsvarme enn standard girsett. Ormehjul i bronse er spesifisert på grunn av deres lave vedheft til stål, ikke på grunn av et eksepsjonelt høyt smeltepunkt. Et snekkedrev av kobberlegering som brukes i maskiner for gir-hobbing og etterbehandlingsmaskiner, må helles rent og avkjøles under kontroll, fordi porøsitet skapt under støping forkorter girets levetid under gjentatt termisk syklus.
 Kobberlegert snekkeutstyr for presisjonsmaskinverktøy Presisjons-produsert snekkeutstyr for redskaps- og etterbehandlingsmaskiner, med høy tannnøyaktighet og kontrollert støping for å forhindre porøsitet, og sikrer pålitelig kraftoverføring og lang levetid. Se produkt →
Et smeltepunktdiagram forteller deg at bronse kan smelte mellom 850 °C og 1050 °C, men det forteller deg ikke om kvaliteten kan overleve slipende slurry, saltvann, sjokkbelastning eller konstant glidende kontakt. Den tekniske tilnærmingen er å fikse driftsforholdene først – belastning, hastighet, temperatur, korrosjon, smøring – og deretter velge legeringen med riktig kombinasjon av smelteområde, mekanisk styrke og slitestyrke.
Hos Yangzhou Yifeng Copper Products har vi produsert kobberlegeringskomponenter siden 2005 og bygget prosessen vår rundt denne valglogikken. Hver tinnbronse-, aluminiumsbronse-, messing-, selvsmørende og snekkegirkvalitet er tilpasset driftsmiljøet før det støpes eller maskineres. For en nærmere titt på hvordan den opplevelsen former våre materialspesifikasjoner, se vår bedriftsbakgrunn . Hvis du vurderer en ny bronsekomponent, kontakt vårt ingeniørteam med driftstemperatur, belastning og miljø, og vi kan hjelpe deg med å oversette en smeltepunktverdi til en praktisk bronsekvalitet.
En transportørdrivmotor går stille i tre år, og begynner deretter å buldre i lav hastighet og summe i høy hastighet. Vedlikeholdsmannskapet trekker endeklokken, og inni sitter en bronsesylinder ...
View MoreEt steinbruddsvedlikeholdsteam presser et 60 mm boret bronseflenslager inn i en transportørhodeskive, strammer husboltene og finner at flensen er sprukket i løpet av en måned. Bronsen var ikke d...
View MoreSe for deg en 5 MW kulemølle i et gruveanlegg. Akselen er over 300 mm i diameter, roterer med noen hundre omdreininger per minutt og bærer en tung radiell belastning. Komponenten som holder den ...
View MoreBronse har aldri hatt et eneste smeltepunkt. I praksis smelter de fleste bronselegeringer mellom omtrent 850 °C (1.562 °F) og 1.050 °C (1.922 °F), og en typisk tinnbronse med 12 % tinn smelter n...
View More
Tin Bronse Bushing For Mining Equipment bruker kobber med høy renhet som basismateriale...
Tin Bronze Bushing For Engineering Machinery er laget av høykvalitets kobbersubstrat me...
Marine kobberlegering tetningsring Marine tetningsring er en sentral tetningskomponent ...
Propulsion Device Seal Marine Copper Alloy tetningsring er laget av høykvalitets kobber...
Ankervinsjlager og tinnbronsebøssing er designet for tung belastning, høy hastighet og ...
Gruveutstyr Messingbøssing er spesialdesignet for høybelastning og høy slitasje på gruv...
Engineering Machinery Messing Bushing er spesialdesignet for høy belastning og høy slit...
Metallurgisk utstyr Messingbussing er en høyytelses messingbøssing designet for arbeids...
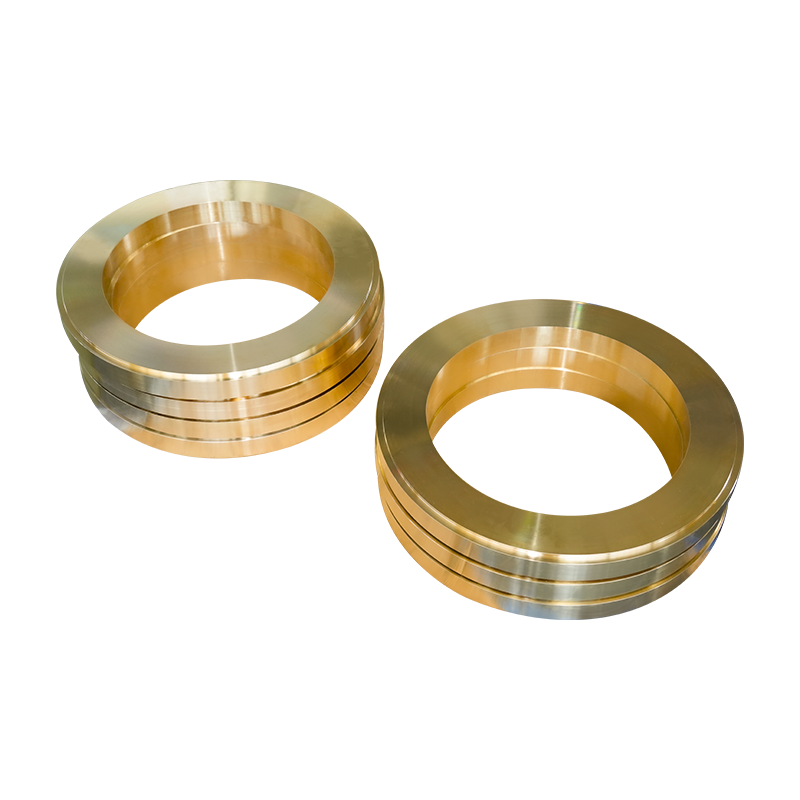
Hekkakseltetningsanordning Messingbussing er en høyytelses slitasjebestandig kobberbøss...
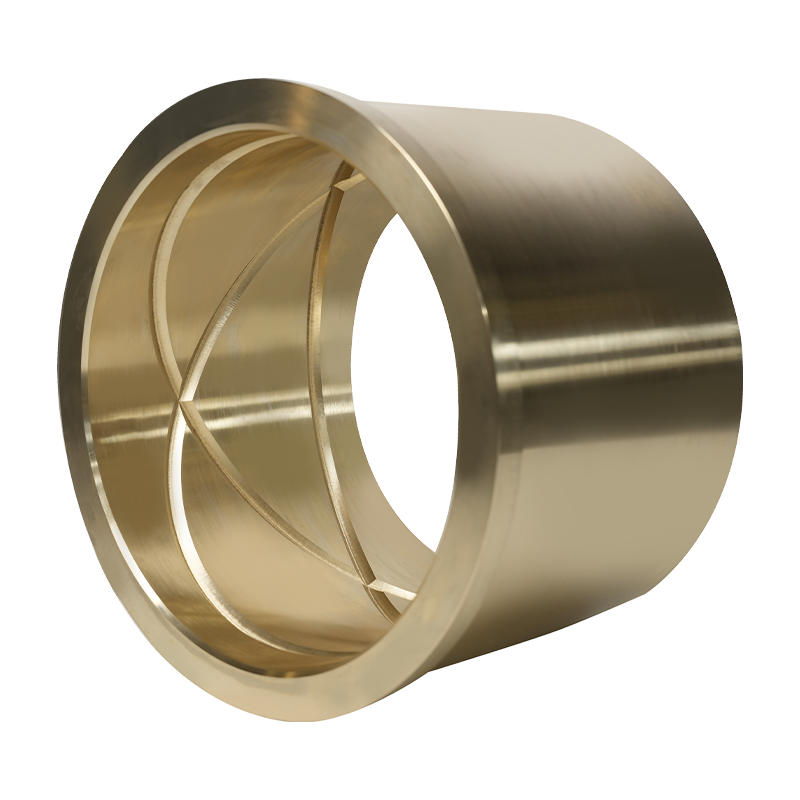
Bronsebøssing i aluminium for roroverføringssystem er skreddersydd for roroverføringssy...
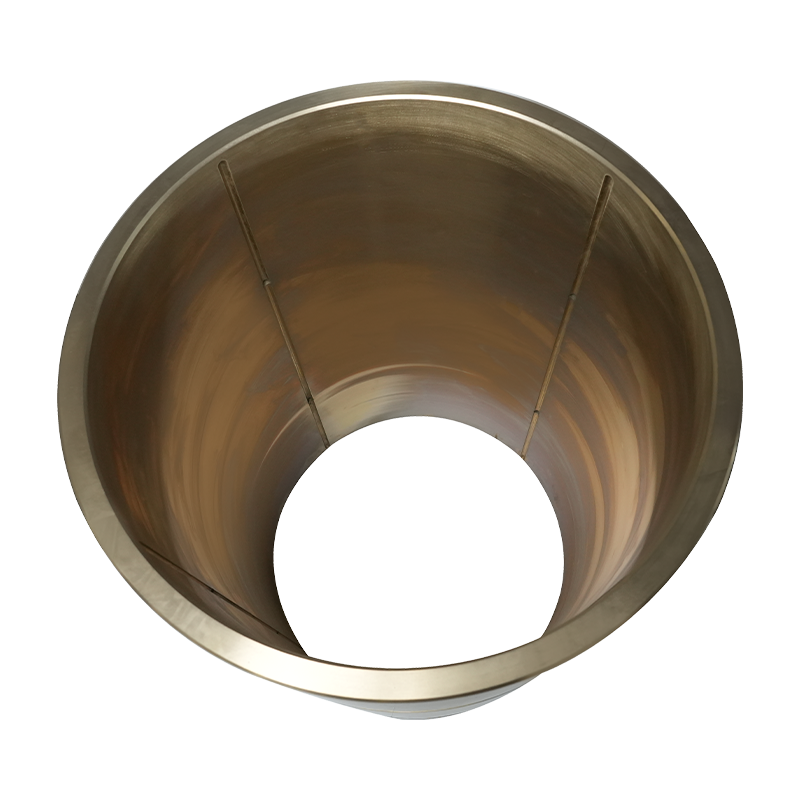
Bronsebøssing av aluminium for skipshydrauliske sylindre og rorvinkeltilbakemeldingspro...
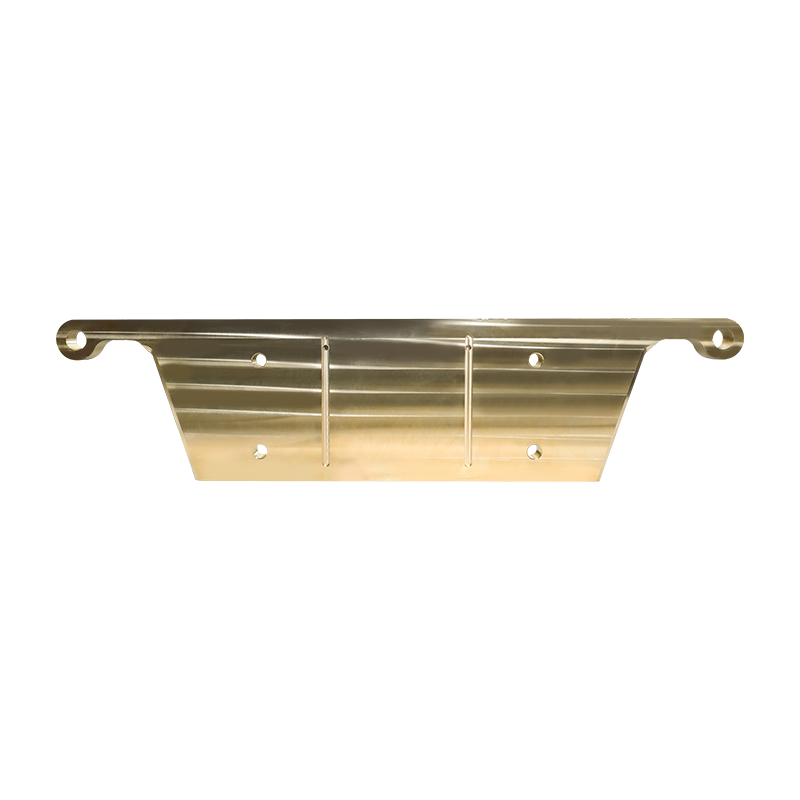
Gruveutstyr Brass Plate er laget av høykvalitets høyfast messingmateriale, med slitesty...
Opphavsrett © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheter forbeholdt
Kina kobber avstøpning produsenter engros kobber støping fabrikken